


Uma jaqueta colada que passa no teste de descascamento a 20 ° C em laboratório ainda pode borbulhar ao longo da gola após cinco lavagens caseiras. Na maioria das fábricas, essa falha é atribuída à máquina de laminação, ao operador ou ao fornecedor do tecido. Quase sempre é uma decisão química tomada muito cedo, com base apenas no tecido facial.
A resposta curta: escolha um adesivo hot melt para laminação têxtil trabalhando com cinco entradas em uma ordem fixa - o segundo substrato, o adesivo que sua linha pode realmente executar, a janela de colagem que o tecido pode sobreviver, a condição mais severa que o laminado acabado irá atender e os dados que o fornecedor pode provar. Quando esses cinco se alinham, um produto de preço médio geralmente supera um adesivo premium aplicado na superfície errada.
Essas cinco entradas são:
- Par de substrato — ao que o tecido está sendo colado e se essa superfície é revestida, laminada ou tratada.
- Formulárioa adesiva — filme, rede, pó ou grânulo, escolhidos de acordo com o método de aplicação da sua linha.
- Janela de ligação — a temperatura, pressão e tempo de permanência que seu tecido pode tolerar sem danos.
- Condições de utilização final — ciclos de lavagem, limpeza a seco, envelhecimento térmico, humidade e flexão mecânica.
- Dados verificáveis — taxa de fluidez, janela de ativação, peso adicional e resultados do teste de lavagem, e não garantias verbais.
O que realmente é um adesivo hot melt para laminação têxtil
Um adesivo hot melt para laminação têxtil é um polímero termoplástico 100% sólido e sem solventes, fornecido como filme, teia, pó ou grânulo, que derrete sob calor e pressão, umedece ambas as superfícies e solidifica novamente ao esfriar para formar a ligação. Não há água ou solvente para secar, então a ligação se forma em segundos, em vez de horas.
Os têxteis são um substrato exigente para esta classe de adesivo porque quatro requisitos se contrapõem. A ligação deve resistir a lavagens repetidas, mas o adesivo deve permanecer macio o suficiente para que o laminado mantenha seu caimento. Tem que sobreviver ao calor, mas o elastano, as malhas finas e as membranas de PU podem ser danificados pelas temperaturas que muitos adesivos necessitam. Tem de aderir de forma fiável, mas num revestimento de 60 g/m², mesmo algumas gramas por metro quadrado de adesivo extra são visíveis como uma zona rígida.
Essa tensão é a razão pela qual o mesmo adesivo raramente se adapta a dois trabalhos têxteis diferentes e por que a seleção tem de começar com a química e não com o preço ou a disponibilidade.
Comece com Química: EVA, PA, PES ou TPU
A química, e não o preço, estabelece o limite máximo de desempenho de uma ligação de laminação têxtil. As quatro famílias de polímeros usadas com mais frequência diferem muito mais em resistência à lavagem, sensação ao toque e temperatura de ativação do que em custo.
| Química | Faixa de ativação | Sensação de mão | Lavagem e resistência ao calor | Trabalhos têxteis típicos |
|---|---|---|---|---|
| EVA | 70–95°C | Macio, ligeiramente ceroso | Moderado; geralmente limitado a lavagens em baixa temperatura | Nãotecidos, espuma para tecido, aderência temporária, entretelas de baixo custo |
| PA (poliamida) | 110–140°C | Seco e flexível | Bom, incluindo ciclos de lavagem a seco | Conchas para vestuário exterior, tecidos revestidos, artigos de couro, calçado |
| PES (copoliéster) | 110–150 °C | Crocante a moderadamente macio | Muito boas, especialmente classes resistentes à hidrólise | Entretelas para camisas, têxteis técnicos, meios filtrantes, embalagens |
| TPU | 100–130°C | Macio, elástico, recupera bem | Bom; permanece flexível em baixa temperatura | Tecidos elásticos, membranas, acabamentos elásticos, roupas esportivas |
Se o produto acabado for lavado com frequência, comece com PES ou PA em vez de EVA. Se o laminado precisar esticar e se recuperar com a roupa, comece com TPU. O EVA ganha seu lugar onde a ligação é leve, o processo funciona bem e o custo por metro quadrado é mais importante do que a durabilidade da lavagem.
Etapa 1: definir o par de ligação, não apenas o tecido facial
O segundo substrato – espuma, membrana, malha, revestimento ou filme – decide a química com mais frequência do que o tecido visível. Uma concha de náilon colada a um tricô fino se comporta de maneira completamente diferente da mesma concha colada a uma espuma de PU de 3 mm, embora o tecido frontal seja idêntico.
- Nylon ou poliéster para spandex: a ligação deve esticar sem quebrar a camada adesiva, portanto é necessário um grau macio e elástico.
- Tecido facial para membrana PU ou TPU: mantenha a temperatura de ativação baixa o suficiente para proteger a membrana e verifique a migração do plastificante.
- Concha tecida em espuma: espere uma linha de ligação mais espessa e um peso adicional maior para unir a superfície da espuma.
- Tecido revestido ou repelente à água para qualquer coisa: a energia superficial cai drasticamente e o fundido pode recusar-se a molhar-se.
- Couro ou revestido dividido em forro: a resistência à lavagem a seco geralmente é mais importante do que a resistência à lavagem doméstica.
Superfícies hidrorrepelentes e revestidas são a fonte mais comum de reclamações de “não adesão”. Na prática, um grau de PA com melhor comportamento de umedecimento, aplicado após um tratamento corona leve ou plasma, resolve mais desses casos do que simplesmente aumentar a temperatura. Você pode ver o conjunto mais amplo de pares de ligação downstream na página aplicações de laminação de tecidos têxteis página.
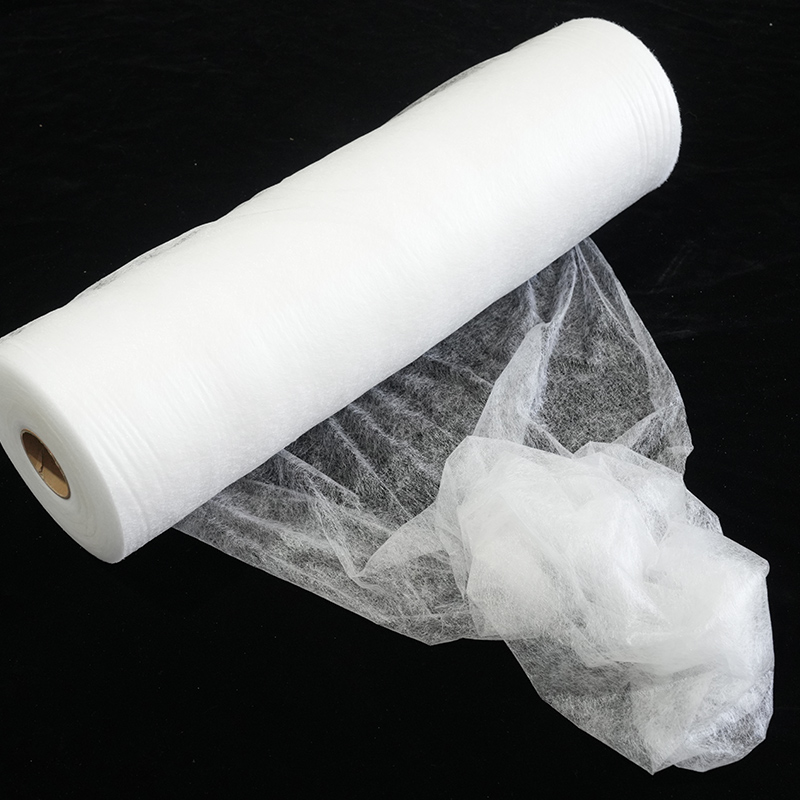
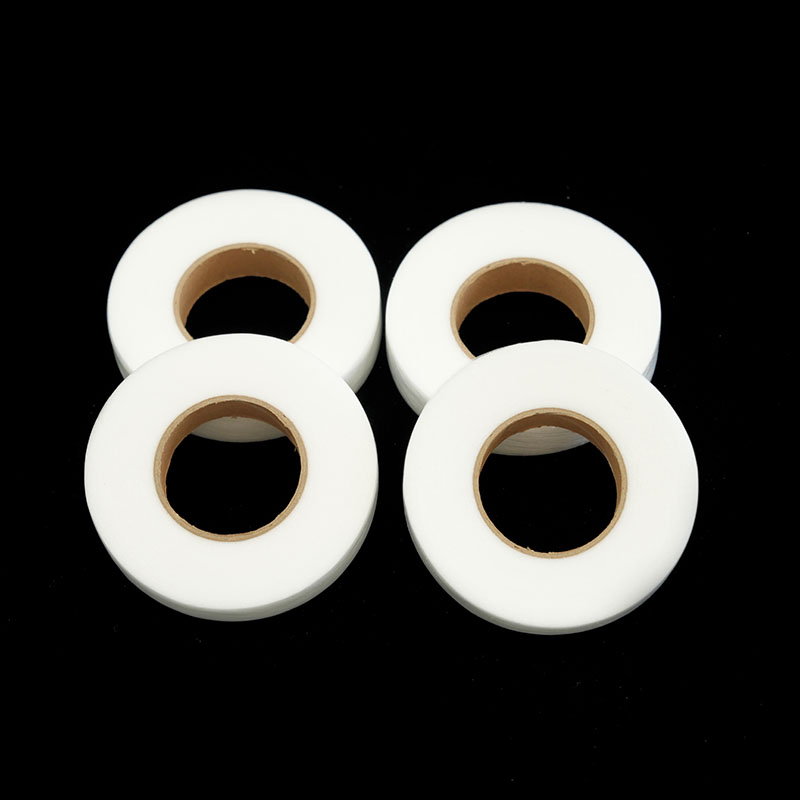 Fabricantes de teia adesiva hot melt PA Disco de corte convencional PA hot melt web adesivo Introdução do produto: Disco de corte convencional PA hot melt web adesivo é um material adesivo hot melt fabricado... Ver Produto →
Passo 2: Combine a forma adesiva com o método de laminação
Escolha a forma que sua linha pode executar antes de escolher a classe, porque a forma determina a cobertura, a respirabilidade e quanto controle de processo você precisa. Um filme e um pó do mesmo polímero não são intercambiáveis na produção.
| Form | Método de aplicação típico | Peso adicional | Onde ganha |
|---|---|---|---|
| Filme hot melt, com ou sem papel antiaderente | Prensa plana, calandra contínua, laminadora de rolo | 20–200g/m² | Colagem em toda a superfície, espessura uniforme, controle de processo simples |
| Teia termofusível (malha) | Calandra, forno de ar quente, prensa plana | 8–60g/m² | Laminados respiráveis, toque macio, baixa adição, colagem pontual |
| Pó termofusível | Revestimento disperso, impressão em pó | 8–30g/m² | Nenhuma linha de cola visível, alta respirabilidade, produção de entretela |
| Grânulos e pellets | Revestimento por extrusão, aplicação de bico e ponto | Dependente do processo | Altas velocidades de linha, padrões de pontos estruturados |
O pó com revestimento disperso é a resposta usual quando o cliente não consegue ver ou sentir nenhuma linha adesiva e quando o laminado ainda precisa respirar após a colagem. Um tipo de copoliéster é muitas vezes o ponto de partida mais seguro para entretelas lavadas porque combina baixa adição com forte resistência à hidrólise.
 Pó adesivo hot melt PES Introdução do produto: O pó adesivo hot melt PES é um novo tipo de adesivo hot melt de polímero ecológico produzido por meio de reação de polimerização. Como um p... Ver Produto →
Etapa 3: definir a janela de colagem ao redor do tecido, não do adesivo
O adesivo deverá atingir sua janela de ativação com a menor exposição possível do tecido ao calor. Aumente a temperatura apenas até que a ligação esteja completa e depois pare - o calor extra não compra nada e danifica o elastano, as membranas e os acabamentos superficiais.
- Mantenha as misturas de elastano e as membranas de PU abaixo de aproximadamente 140 °C sempre que o grau do adesivo permitir.
- As configurações típicas de mesa plana para colagem de teia ficam em 0,2–0,4 MPa (2–4 bar) com 8–20 segundos de permanência, ajustadas para o peso do tecido.
- Observe a tolerância da face do rolo: uma variação de mais de ±5 °C ao longo da largura de trabalho produz uma borda fraca e uma borda colada demais.
- Aumente a velocidade da linha antes de aumentar a temperatura quando a produção precisar aumentar e, em seguida, verifique novamente a resistência ao descascamento.
Onde o tecido é sensível ao calor, mas a ligação ainda precisa esticar, um filme elástico fino com papel removível oferece mais controle do que uma teia pesada, porque a camada removível permite manusear e posicionar o adesivo sem pré-aderência.
 Filme adesivo hot melt TPU com elasticidade de papel de suporte Introdução do produto: Este filme adesivo termofusível TPU com elasticidade de papel de suporte possui propriedades adesivas ecologicamente corretas, que não apenas buscam resultados eficientes ... Ver Produto →
Etapa 4: teste sob condições de uso final, não apenas em temperatura ambiente
Os dados de peeling à temperatura ambiente são uma ferramenta de triagem, não uma evidência. Uma classe que atinge 8 N/25 mm na bancada e 1 N/25 mm após três lavagens falhou, e somente a lavagem irá revelá-la.
- Testes T-peel (por exemplo ISO 11339 ou ASTM D1876) a 23 °C como linha de base.
- Repita o teste de descascamento após cinco lavagens caseiras a 40 °C e secagem na máquina, que é o pior caso realista para o vestuário.
- Adicione um ciclo de lavagem industrial a 60 °C para vestuário de trabalho, uniformes e têxteis para aluguer.
- Execute três ciclos de lavagem a seco onde a roupa ou acessório será lavado a seco.
- Adicione envelhecimento térmico – normalmente 24 horas a 70 °C – para interiores automotivos e qualquer componente exposto à luz solar.
- Adicione uma verificação de umidade ou hidrólise para transporte e armazenamento tropical.
Se os resultados variarem entre execuções nas mesmas configurações, a causa geralmente é o processo e não o polímero; o fatores que afetam a força de ligação vale a pena revisar antes de mudar de nota.
Etapa 5: solicite os dados antes de solicitar o preço
Um fornecedor que não puder enviar uma folha de dados com taxa de fluidez, janela de ativação e resultados de testes de lavagem custará mais em testes do que qualquer diferença de preço na fatura. Solicite o seguinte antes de se comprometer com um pedido em massa:
- Taxa de fluxo ou viscosidade de fusão em uma temperatura determinada, para que você possa prever o fluxo na velocidade da sua linha.
- Temperatura mínima e máxima de ativação com tempo de permanência recomendado.
- Faixa de peso adicional com resistência ao descascamento medida em cada extremidade dessa faixa.
- Resistência ao descascamento antes e depois da lavagem, com o ciclo de lavagem descrito detalhadamente.
- Dimensões do rolo ou folha, tolerância de espessura e especificação do papel removível.
- Documentos de conformidade para o mercado de destino, além de prazo de validade e condições de armazenamento.
Falhas Comuns na Laminação Têxtil e Suas Causas Raiz
A maioria dos problemas de laminação se enquadra em cinco padrões repetíveis, e cada um deles aponta para uma decisão tomada na fase de seleção e não na máquina.
| Falha | Causa raiz habitual | Ação corretiva |
|---|---|---|
| Delaminação após algumas lavagens | Produtos químicos de baixa resistência à lavagem usados em um produto lavado | Mude para um grau PES ou PA e teste novamente após cinco lavagens |
| Sensação de mão rígida e rígida | Peso adicional excessivo ou filme de superfície inteira onde uma teia funcionaria | Reduzir o peso adicional; mude para uma forma de teia ou pó |
| Vazamento de adesivo para o rosto | Viscosidade muito baixa ou pressão do rolo muito alta | Selecione um grau de viscosidade mais alto e diminua a pressão |
| Sem aderência em tecido revestido ou repelente à água | Energia superficial muito baixa para o fundido molhar | Adicione tratamento corona ou plasma ou escolha uma classe com melhor umedecimento |
| Fumaça, odor e ligação instável | Superação de temperatura no tanque de fusão, forno ou rolo | Aperte o controle de temperatura e verifique novamente a permanência em relação à velocidade da linha |
Perguntas frequentes
Qual o melhor adesivo hot melt para laminação têxtil?
Não existe uma única melhor nota. PES e PA são as escolhas gerais mais fortes para têxteis lavados ou lavados a seco, enquanto o TPU é o melhor ponto de partida onde quer que o laminado tenha de esticar e recuperar. A resposta certa é a classe que corresponde ao seu par de substrato, à sua janela de adesão e às suas condições de uso final.
O adesivo hot melt EVA pode ser usado para laminação têxtil?
Sim, e muitas vezes é a opção mais econômica para não-tecidos, colagem de espuma com tecido e aderência temporária. Sua limitação é a durabilidade: os adesivos EVA geralmente são adequados para lavagens em baixa temperatura e produtos leves, em vez de roupas lavadas com frequência.
De quanto adesivo um laminado têxtil precisa?
O suficiente para formar uma linha de ligação contínua nos pontos de tensão e nada mais. As teias geralmente funcionam em 8–60 g/m² e os pós em 8–30 g/m², enquanto os filmes de superfície total começam em torno de 20 g/m². O aumento do peso adicional aumenta a resistência ao descascamento até certo ponto e, em seguida, aumenta principalmente a rigidez e o custo.
Porque é que um tecido laminado falha após a lavagem?
Três causas dominam: uma química adesiva com resistência à lavagem insuficiente, água penetrando na linha de adesão através de uma borda aberta e flexão mecânica que fadiga uma ligação já enfraquecida pelo calor ou detergente. A química correta e uma borda devidamente fechada resolvem a maioria dos casos.
Os adesivos hot melt podem unir tecidos revestidos ou repelentes à água?
Podem, mas a superfície geralmente precisa de ajuda. Acabamentos e revestimentos repelentes à água reduzem a energia superficial para que o fundido não possa molhar. O tratamento corona ou plasma, uma velocidade de linha mais baixa para prolongar o tempo de umedecimento ou um grau de poliamida com melhor comportamento de umedecimento normalmente restaurarão uma ligação confiável.
A escolha de um adesivo hot melt para laminação têxtil se resume a filtrar os candidatos por meio de cinco perguntas em ordem: qual é o segundo substrato, que formato a linha pode ter, a que calor o tecido pode sobreviver, quais condições o produto acabado atenderá e quais dados de teste o fornecedor pode mostrar. Responda antes que o preço entre na conversa e o estágio de amostra deixe de ser um jogo de adivinhação. Envie seu par de substrato, alvo adicional e requisitos de lavagem para um fornecedor que irá confirmá-los em relação aos valores medidos - essa única etapa evita a maioria das falhas descritas acima.
Contate-nos