


O filme adesivo hot melt é especificado bloqueando cinco variáveis por escrito: química do polímero, espessura e gramatura com tolerâncias, janelas de fusão e ativação, resistência de união com seu método de teste e formato do rolo, incluindo revestimento e embalagem. Todas as linhas alternadas em uma folha de dados, desde o diâmetro do núcleo até o prazo de validade, existem para proteger esses cinco números.
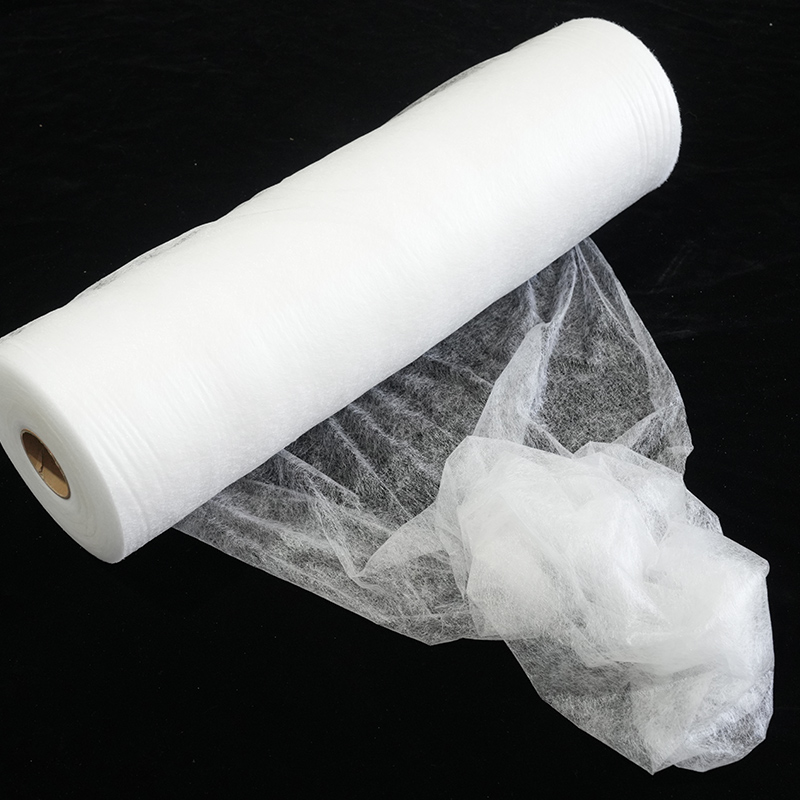
Um filme adesivo hot melt é uma folha termoplástica sem solvente, normalmente com 20 a 150 µm de espessura, seca ao toque em temperatura ambiente e ativada apenas por calor mais pressão. Nada precisa evaporar e nada precisa curar, então o vínculo se forma em segundos. Essa velocidade é a razão pela qual as linhas OEM preferem o filme ao adesivo líquido, e também porque uma especificação solta falha silenciosamente em vez de ruidosamente.
A maioria dos problemas que vemos em projetos OEM são falhas de especificação, não falhas de material: um desenho que diz “filme de 50 µm” sem gramatura, uma faixa de amolecimento citada sem um método de teste ou um valor de descascamento medido em um substrato que o cliente nunca cola.
Cinco números que carregam toda a especificação
Cinco números fazem aproximadamente oitenta por cento do trabalho: química, gramatura, janela de fusão, janela de ativação e resistência de ligação com um método nomeado. Acerte e o resto é detalhe; entenda errado e nenhum detalhe resgata o projeto.
- Química. EVA, PA, PES ou TPU. Esta decisão fixa a adesão, a resistência à temperatura, a resistência à lavagem e o custo, e não pode ser corrigida posteriormente alterando a espessura.
- Gramagem. Indicado em g/m² com tolerância, não apenas em micrômetros. Dois filmes de espessura idêntica podem fornecer massa adesiva diferente à linha de colagem.
- Janela derretida. A faixa sobre a qual o polímero flui, normalmente expressa como uma faixa de pico de DSC em vez de um único ponto de fusão.
- Janela de ativação. A temperatura, a pressão e o tempo de permanência exigidos pela sua prensa, que devem ser adequados à máquina que você já possui.
- Força de ligação. Um número, um substrato e um método. “Boa adesão” não é critério de aceitação.
Combine o polímero com o substrato e a temperatura da linha
A escolha do polímero é motivada por três restrições, nesta ordem: a tolerância ao calor do substrato, a adesão química a esse substrato e as condições que a peça acabada deve sobreviver, como lavagem, calor, migração do plastificante e umidade. O preço vem por último.
| Química | Faixa de ativação típica | Substratos OEM comuns | Cuidado com |
|---|---|---|---|
| EVA | 70–95°C | Papel, espuma, filmes, não-tecidos, colagem de têxteis em baixa temperatura | Resistência limitada ao calor e aos produtos químicos; inadequado para lavagem a quente ou serviço automotivo |
| PA (poliamida) | 110–140°C | Têxteis, couro, inserções metálicas, acabamentos automotivos, componentes para calçados | Precisa de uma prensa mais quente; sensível à umidade no armazenamento |
| PES (copoliéster) | 110–150°C | Laminação têxtil, calçados, interiores automotivos, meios filtrantes | Hidrolisa quando armazenado quente e úmido; mantenha os rolos selados |
| TPU | 90–130°C | Tecidos elásticos, membranas, partes superiores de sapatos, capas de telefone, compósitos elásticos | Custo mais elevado; aderência pode complicar a liberação do revestimento |
A resistência à temperatura geralmente decide o caso. Uma peça de acabamento que atinge 80 °C dentro de um veículo estacionado não pode usar filme EVA de baixa temperatura, por mais que adira bem à bancada. Na laminação de interiores automotivos, os filmes PA e PES dominam porque toleram tanto a temperatura da prensa quanto os anos de calor que se seguem.
Se o conjunto colado tiver que esticar com o substrato, como a parte superior de um calçado esportivo ou uma membrana elástica, um filme de TPU normalmente é a resposta, porque uma camada adesiva rígida irá rachar ou delaminar quando o compósito flexionar.
 Filme adesivo hot melt TPU com elasticidade de papel de suporte Introdução do produto: Este filme adesivo termofusível TPU com elasticidade de papel de suporte possui propriedades adesivas ecologicamente corretas, que não apenas buscam resultados eficientes ... Ver Produto →
Espessura, gramatura e formato do rolo: especifique tolerâncias, não médias
Um valor de espessura sem faixa de tolerância e formato de rolo descreve uma amostra, não uma especificação de compra; as tolerâncias decidem se o rolo funciona em sua linha.
- Gramatura: 60 g/m² ± 5%, por exemplo. É possível alcançar um valor mais apertado do que ± 5%, mas deve ser justificado pela linha de títulos e não solicitado pelo hábito.
- Espessura: 50 µm ± 5%, medido em cinco pontos da teia.
- Largura: 1.520 mm com tolerância unilateral declarada, pois uma banda com 3 mm de largura pode deixar uma faixa de borda descolada.
- Comprimento e núcleo do rolo: 500 m em núcleo de 152 mm, sem emendas, com diâmetro do rolo registrado.
- Forro de liberação: tipo, peso, se um ou ambos os lados são siliconizados e a força de liberação que seu alimentador precisa.
O comportamento do liner merece mais atenção do que normalmente recebe. Um revestimento que se descasque com muita facilidade é levantado antes que o filme atinja o estreitamento; aquele que descasca com muita força estica e enruga o filme. Um filme fornecido com papel de suporte controlado remove essa variável da linha.
 Filme adesivo hot melt PES com papel protetor Introdução do produto: O filme adesivo hot melt PES com papel protetor é um adesivo ecologicamente correto. Através de processos avançados de raspagem, revestimento ou moldagem por sopro... Ver Produto →
A folha de especificações: campos, exemplos de entradas e o custo de omiti-los
A especificação de um filme está completa quando um fornecedor pode cotá-lo e um engenheiro de qualidade pode rejeitar muito sem fazer uma única pergunta, o que significa que cada campo carrega um número, uma tolerância e um método.
| Campo | Entrada de exemplo | O que isso impede |
|---|---|---|
| Química and grade | Filme de copoliéster PES, MFI 25 ± 5 g/10 min a 160 °C / 2,16 kg | Reformulação silenciosa e comportamento de fluxo flutuante |
| Gramagem | 60 g/m² ± 5% | Linhas de títulos famintas ou inundadas |
| Espessura | 50 µm ± 5%, cinco pontos de medição | Disputas sobre o método de medição |
| Janela de fusão | Pico DSC 115–125 °C | Um filme que precisa de mais calor do que a prensa pode fornecer |
| Janela de ativação | 135 °C, 3 bar, 15 s, verificado em sua linha | Ligações frias atribuídas ao adesivo |
| Força de ligação | Peeling em T ≥ 8 N/25 mm no substrato de referência, ASTM D1876 | Argumentos sem uma referência compartilhada |
| Formato | 1.520 mm de largura, rolo de 500 m, núcleo de 152 mm, sem emendas | Quebras de web e desperdício de borda |
| Armazenamento e prazo de validade | 12 meses selado a ≤ 25 °C e ≤ 60% UR | Hidrólise e bloqueio no armazém |
| Conformidade | Declaração REACH SVHC, RoHS, OEKO-TEX 100 classe II quando relevante | Remessas rejeitadas e arquivos alfandegários bloqueados |
| Controle de mudanças | Notificação por escrito e requalificação antes de qualquer alteração de resina ou MFI | Desvio de desempenho entre remessas |
Métodos de teste: torne o resultado comparável
Um critério de aceitação só é utilizável quando nomeia o padrão, o substrato, a largura da amostra e o condicionamento, pois um número de casca sem esses quatro fatos não pode ser reproduzido por mais ninguém.
- Força de casca: Descascamento de 180° conforme ASTM D903 ou descascamento em T conforme ASTM D1876 para laminados flexíveis a flexíveis.
- Cisalhamento e fluência: cisalhamento estático na temperatura de serviço para prever a flacidez do corte e as etiquetas rastejantes.
- Comportamento térmico: DSC conforme ISO 11357-3 ou ASTM E794, para confirmar o pico de fusão e detectar o desvio do lote.
- Durabilidade: ciclos de lavagem e lavagem a seco de acordo com a ISO 3175, onde o produto final é uma peça de roupa ou um sapato.
- Teste de linha: o mesmo teste de descascamento repetido em três temperaturas e três tempos de permanência, o que produz a janela do processo que a produção realmente será executada.
Seis erros de especificação que aparecem mais tarde quando a produção é interrompida
As paralisações que remontam ao filme geralmente começam como cláusulas faltantes, e não como rolos defeituosos.
- Especificando apenas a espessura. Dois fornecedores podem atingir 50 µm e ainda fornecer diferentes massas adesivas por metro quadrado.
- Copiando a planilha de dados de um concorrente. Esses valores foram medidos em um substrato diferente e em uma prensa diferente.
- Ignorando a imprensa que você já possui. Se o filme precisar de 150 °C e a linha atingir 120 °C, a especificação está morta no papel.
- Deixando o forro ao acaso. Os alimentadores automáticos são muito menos indulgentes do que os manuais.
- Aprovação de uma única amostra. Um bom rolo diz pouco sobre o décimo, e a mesma disciplina é importante quando você integra o filme com linhas de produção automatizadas, onde o tempo de permanência e a pressão de nip deixam de ser ajustáveis manualmente.
- Sem controle de alterações. Um novo fornecedor de resina pode alterar o índice de fluidez sem alterar o título da folha de dados.
Do teste ao lançamento da produção
Aprove uma janela de processo, não um único rolo: execute o teste em três temperaturas e três tempos de permanência e registre o resultado do descascamento em cada ponto, para que a produção tenha um mapa em vez de uma estimativa.
- Teste de teste: 50 a 100 m geralmente são suficientes para configuração, perda de funcionamento e testes de laboratório.
- Primeiro artigo: verifique a gramatura, espessura, largura, força de liberação e resistência ao descascamento em relação às especificações antes do primeiro pedido de produção.
- Amostras de retenção: manter um metro de cada lote, lacrado, durante o prazo de validade.
- Certificado de análise: por lote, com valores medidos em vez de uma simples "conformidade".
- Gatilhos de requalificação: mudança de resina, mudança de MFI, maior velocidade de linha, novo lote de substrato.
Perguntas frequentes
Que espessura de filme adesivo hot melt devo especificar para produção OEM?
Comece pela linha de colagem e não pelo catálogo: 25 a 50 µm são adequados para substratos lisos e bem combinados, enquanto 75 a 150 µm são usados onde uma superfície é áspera, porosa ou precisa de preenchimento de lacunas. Em seguida confirme a gramatura, pois ela controla a massa adesiva na junta.
Eu preciso de um comunicado de lançamento no filme?
Somente se o filme bloquear no rolo ou se o seu processo alimentar o filme automaticamente. O filme sem liner é mais barato e funciona bem para aplicação manual com uso imediato, enquanto um papel de suporte controlado é mais seguro para alimentação automatizada e para filme armazenado por meses.
Como defino um critério de aceitação para resistência de união?
Una o filme ao substrato de produção exato nas configurações de produção, teste-o por um método nomeado, como ASTM D1876, e defina o mínimo a partir do resultado mais baixo de pelo menos cinco amostras em três lotes. Uma única amostra de bancada não é base para uma especificação de compra.
Um filme pode cobrir vários produtos diferentes?
Às vezes, mas somente quando os substratos, as configurações da prensa e os requisitos de durabilidade se sobrepõem. Um filme PES que lamina acabamentos automotivos raramente se adapta a uma ligação de espuma de baixa temperatura, e forçar um grau em ambos geralmente produz um compromisso que falha em uma aplicação.
O que faz com que o filme falhe em uma linha que anteriormente rodava sem problemas?
Geralmente uma mudança em outro ponto do processo: velocidade de linha mais lenta, uma placa mais fria, um substrato mais espesso ou um novo lote de material. O filme é sensível ao tempo de permanência e à pressão, portanto, quando o processo muda, a janela do processo deve ser verificada novamente em vez de assumida.
Uma especificação de filme viável é curta: cinco números, um bloco de tolerância, um método de teste para cada reivindicação e uma cláusula de controle de alterações. Escreva-o antes do primeiro teste, revise-o com a equipe técnica do fornecedor e congele-o quando a produção estiver estável, para que qualquer desvio futuro se torne visível imediatamente, em vez de surgir como uma reclamação de delaminação seis meses depois.
Contate-nos