


Uma fábrica de calçados mudou seu laminador de biqueira de malha EVA para uma teia de copoliamida e perdeu parte de sua velocidade de linha na mesma tarde. O vínculo era mais forte, a máquina não. Nada mudou no material, exceto sua química, e a química define a janela de processamento muito antes de definir a resistência.
A química do adesivo hot melt é o estudo de como um polímero termoplástico é misturado com resinas pegajosas, ceras e estabilizadores para que a mistura derreta, molhe uma superfície e se fixe em uma ligação resistente à medida que esfria. Não há solvente para evaporar e nenhuma reação de reticulação para esperar. A temperatura faz todo o trabalho, e é por isso que um hot melt pode aderir em menos de um segundo e ser derretido anos depois.
A recompensa prática é limitada e específica: a polaridade do polímero, a viscosidade do fundido, a velocidade de cristalização e a estabilidade térmica explicam quase todas as ligações fracas, linhas lentas e falhas térmicas no verão que você provavelmente encontrará.
O que a química do adesivo hot melt realmente controla
A química define quatro propriedades ao mesmo tempo, e elas se contrapõem.
- Umedecimento e adesão. O fundido deve se espalhar sobre o substrato e preencher sua microrrugosidade na fração de segundo disponível em uma linha contínua. Umedecimento deficiente deixa uma ligação que parece completa e falha com carga baixa.
- Força coesiva. Uma vez solidificado, o adesivo deve resistir ao descascamento e ao cisalhamento sem rasgar internamente.
- Resistência ao calor. A ligação deve manter sua forma próxima à temperatura de serviço sem se desviar sob carga constante.
- Tempo de abertura e velocidade definida. O tempo aberto é a janela entre a aplicação e a perda de aderência; a velocidade definida determina a rapidez com que a junta pode ser manuseada.
Empurre qualquer um desses e outros movimentos. Um polímero mais duro e resistente ao calor geralmente precisa de uma panela mais quente e de uma linha mais rápida. Um tempo aberto mais longo geralmente significa uma ligação final mais suave. Essa compensação é todo o problema de engenharia.
As quatro partes de uma formulação Hot Melt
Um adesivo hot melt é uma mistura, não um único polímero. Quatro ingredientes realizam quatro funções diferentes.
| Componente | Compartilhamento típico | Função | O que muda se você mudar |
|---|---|---|---|
| Polímero base (EVA, PA, PES, TPU, PO) | 40-60% | Fornece coesão, o ponto de fusão e a polaridade da ligação | Define toda a família de desempenho; pequenas mudanças movem a resistência ao calor e a flexibilidade |
| Resina pegajosa | 20-40% | Melhora a umectação e a aderência a quente, reduz a viscosidade na mesma temperatura | Mais resina significa melhor aderência, mas um tempo de abertura mais curto e um ponto de amolecimento mais baixo |
| Cera | 10-25% | Reduz a viscosidade, controla a velocidade definida e bloqueia a aderência após o resfriamento | Mais cera significa pega mais rápida e material mais barato, mas menor resistência a altas temperaturas |
| Estabilizador e antioxidante | 0,1-1% | Retarda a oxidação do fundido na panela e no bico | Muito pouco significa variação de carvão, odor e viscosidade durante um longo turno |
Mude uma linha e pelo menos duas das quatro alavancas de desempenho acima se moverão com ela. É por isso que uma formulação não pode ser julgada apenas pela sua ficha técnica.
EVA, PA, PES e TPU: Como as famílias de polímeros diferem
O polímero base decide a família, e a família decide quase todo o resto, inclusive a janela de processamento e a faixa de preço.
| Família | Base química | Faixa típica de fusão e aplicação | Mais forte em | Cuidado com |
|---|---|---|---|---|
| EVA | Copolímero de etileno-acetato de vinila; o conteúdo de acetato de vinil define a polaridade | Suaviza 60-90 °C, aplicado 120-180 °C | Papel, cartão, filmes, embalagens em geral, baixo custo | Fluência acima de 60-70 °C, baixa resistência a óleos e plastificantes |
| PA (copoliamida) | Poliamida construída a partir de diaminas e diácidos | Derrete 100-160 °C, aplicado 160-200 °C | Resistência ao calor, resistência a óleos e plastificantes, têxteis, acabamentos automotivos | Absorção de umidade no armazenamento, janela de processamento estreita, preço mais alto |
| PES (copoliéster) | Copoliéster à base de ácido tereftálico e dióis | Derrete 110-160 °C, aplicado 150-200 °C | Resistência ao calor e à hidrólise, ligação têxtil e metálica, baixo odor | Necessita de mais energia para derreter, risco de hidrólise se armazenado úmido |
| TPU | Poliuretano de diisocianato e poliol | Derrete 90-130 °C, aplicado 130-180 °C | Elasticidade, flexibilidade em baixas temperaturas, alta resistência ao descascamento em tecidos e plásticos | Sensível à umidade, maior custo de matéria-prima, disciplina de secagem mais rigorosa |
| PO (poliolefina amorfa) | Copolímero de propileno e etileno, essencialmente apolar | Derrete 90-140 °C, aplicado 140-180 °C | Polipropileno e polietileno, baixo odor, classes para contato com alimentos | Não irá aderir substratos polares sem pré-tratamento de superfície |
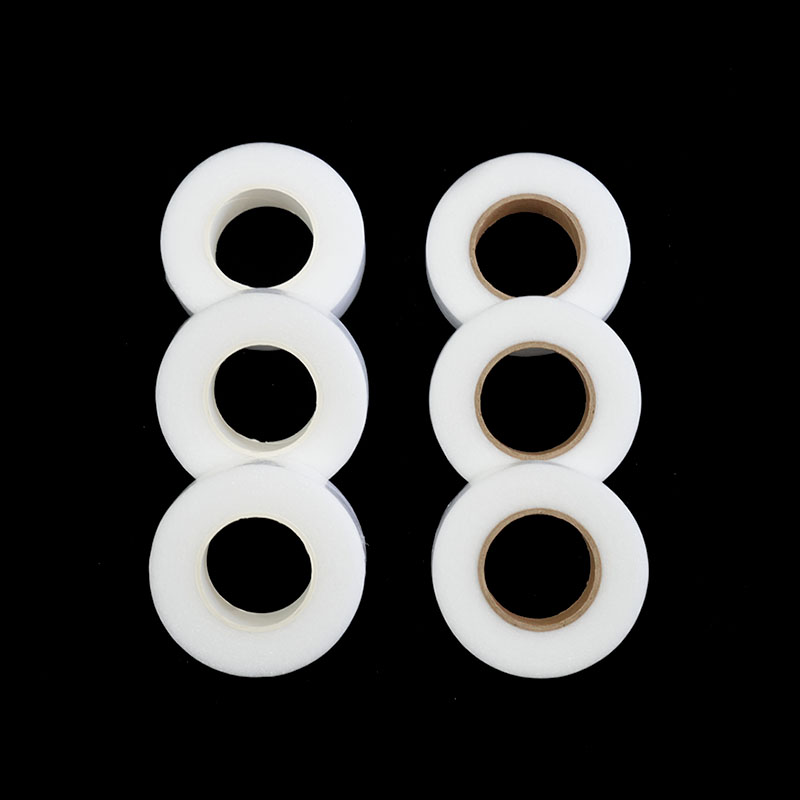
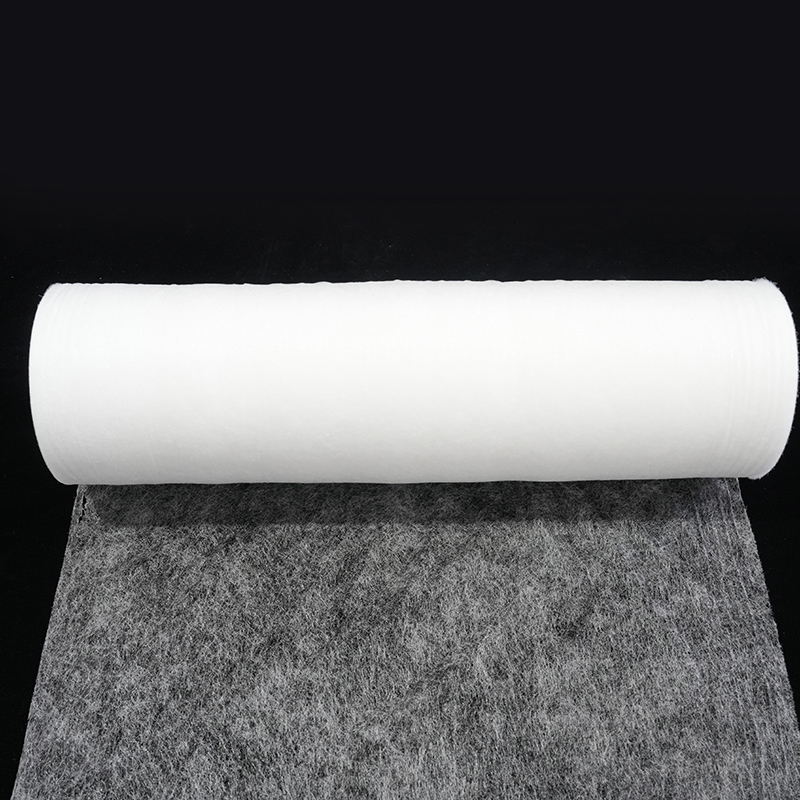
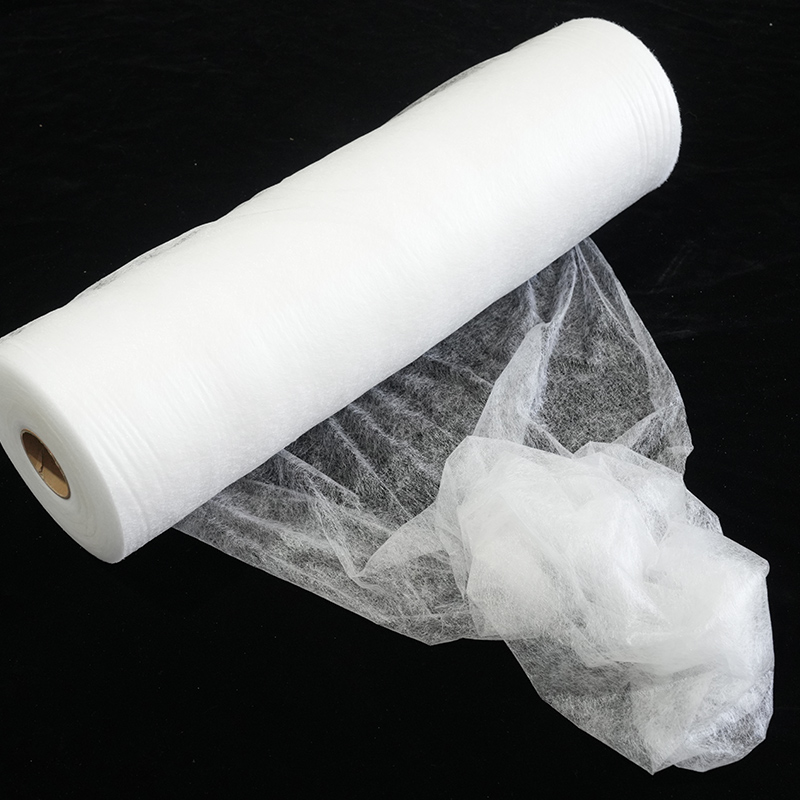
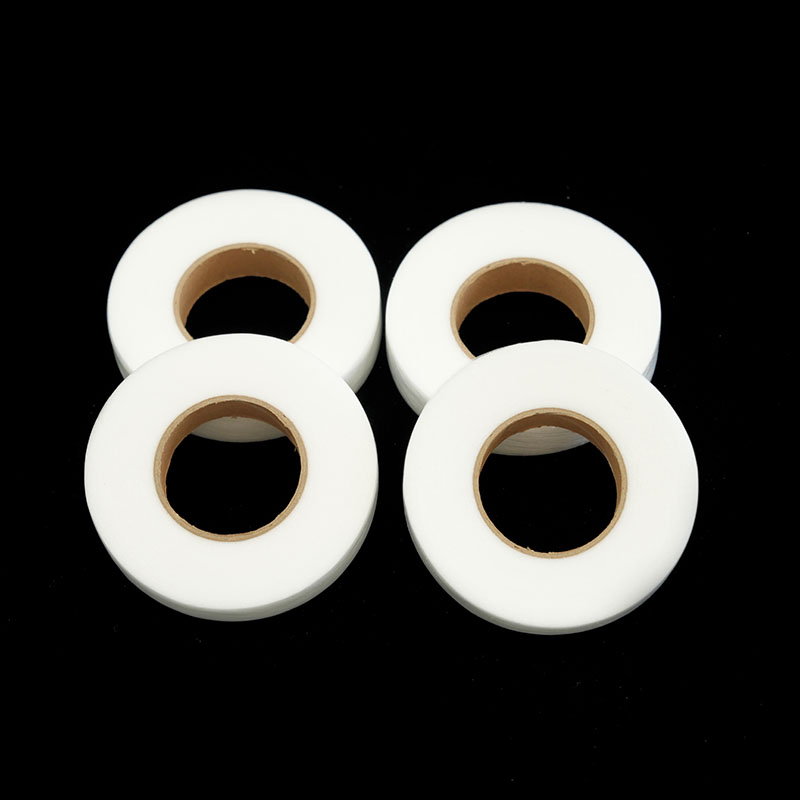 Série de filmes de malha adesiva de fusão a quente PA Esta série de web PA abrange formatos de disco cortado e rolo, além de opções de ponto de fusão, gramatura, padrão de malha e largura para colagem de têxteis, calçados, automotivos e móveis. Ver Produto →
A forma física é tão importante quanto a família. A mesma copoliamida pode ser fornecida como uma película, uma rede de malha ou um pó. Os filmes são adequados para laminação plana, as teias são adequadas para camadas porosas ou respiráveis e os pós são adequados para peças tridimensionais, colagem pontual e processos em que o adesivo é espalhado sobre uma superfície antes da aplicação do calor.
Polaridade e energia superficial: por que as ligações falham no primeiro metro
A adesão começa com o umedecimento, e o umedecimento é uma questão de polaridade. Um derretimento só se espalha na superfície que atrai.
| Substrato | Personagem de superfície | Química preferida | Nota prática |
|---|---|---|---|
| Papel e cartão | Polar, alta energia superficial | EVA, PES | Rota de ligação mais rápida e barata; tempo aberto é a principal variável |
| Filme PET | Moderadamente polar | PES, copoliéster | Observe o encolhimento e a tensão em temperaturas de aplicação mais altas |
| Polipropileno e polietileno | Não polar, aproximadamente 30 mN/m | PO ou adesivo polar com tratamento corona | O PP não tratado rejeitará um derretimento polar, não importa quão quente esteja |
| PVC plastificado | Plastificante polar, mas migratório | PA | O plastificante suaviza as ligações do EVA ao longo de meses, não de dias |
| Aço e alumínio | Alta energia superficial, camada de óxido | PES, PA | A limpeza é mais importante do que a química aqui |
| Tecido de algodão e poliéster | Polar, poroso | PES, PA, TPU | As notas em pó penetram na trama; filmes podem matar de fome a linha de títulos |
Quando um fornecedor culpa a máquina por uma ligação fraca, a primeira pergunta a fazer é se o fundido realmente molhou a superfície. Um ângulo de contato que você pode ver com uma gota de adesivo derretido no substrato real diz mais do que qualquer valor de viscosidade. A mesma química polar que torna os sistemas à base de poliéster confiáveis em têxteis também explica por que as aplicações de embalagens raramente precisam de algo mais exótico do que o EVA.
 Pó adesivo hot melt PES para têxteis e compósitos Pó adesivo de fusão a quente de copoliéster para têxteis, interiores automotivos, filtração, materiais para calçados e revestimentos, adequado para peças porosas ou irregulares onde é necessária ligação ativada por calor. Ver Produto →
Partes porosas e irregulares são a exceção onde os pós vencem. Um pó de copoliéster espalhado sobre uma espuma, um meio filtrante ou um acabamento interno moldado pode ser ativado com calor após a montagem, o que é impossível com um filme já fixado em um revestimento removível.
Viscosidade de fusão, peso molecular e tempo aberto
A viscosidade na temperatura de aplicação, e não na temperatura ambiente, é o número que rege a velocidade da sua linha.
A distribuição do peso molecular controla a queda acentuada da viscosidade à medida que a panela aquece. Uma distribuição estreita proporciona uma fusão estável e previsível e uma pega mais nítida; um amplo é mais barato de produzir, mas se comporta de maneira diferente a 150 °C e a 180 °C. A cera reduz a viscosidade sem adicionar peso molecular, e é por isso que as formulações ricas em cera funcionam rapidamente e falham precocemente em serviços a quente. A resina pegajosa adiciona aderência enquanto o fundido ainda está aberto, de modo que a junta se mantém antes de a prensa fechar.
- Uma temperatura de aplicação mais elevada sempre diminui a viscosidade; nunca melhora a resistência ao calor.
- O tempo aberto diminui à medida que a temperatura do substrato aumenta, portanto, uma oficina fria no inverno e uma quente no verão precisam de configurações de linha diferentes.
- A aderência a quente, e não a resistência final ao descascamento, decide se um laminador rápido pode liberar a tensão mais cedo.
Se uma linha só consegue atingir 30 m/min com um produto classificado para 60 m/min, o problema geralmente é a capacidade térmica do substrato, e não o adesivo.
Cristalinidade, Ponto de Amolecimento e Resistência ao Calor
A resistência ao calor vem da cristalinidade, não da dureza do adesivo à temperatura ambiente.
Polímeros amorfos como o EVA amolecem gradualmente e deformam sob carga constante, razão pela qual uma ligação que sobrevive a um teste de forno a 70 °C ainda pode ceder no interior de um carro durante o verão. As copoliamidas e copoliésteres semicristalinas mantêm a sua estrutura até uma transição muito mais acentuada, de modo que um aumento modesto no ponto de fusão produz um grande ganho na temperatura de serviço. A calorimetria diferencial de varredura mostra isso diretamente: uma única endotérmica acentuada significa uma faixa de fusão bem definida, enquanto uma curva ampla sugere uma mistura que irá amolecer de forma imprevisível.
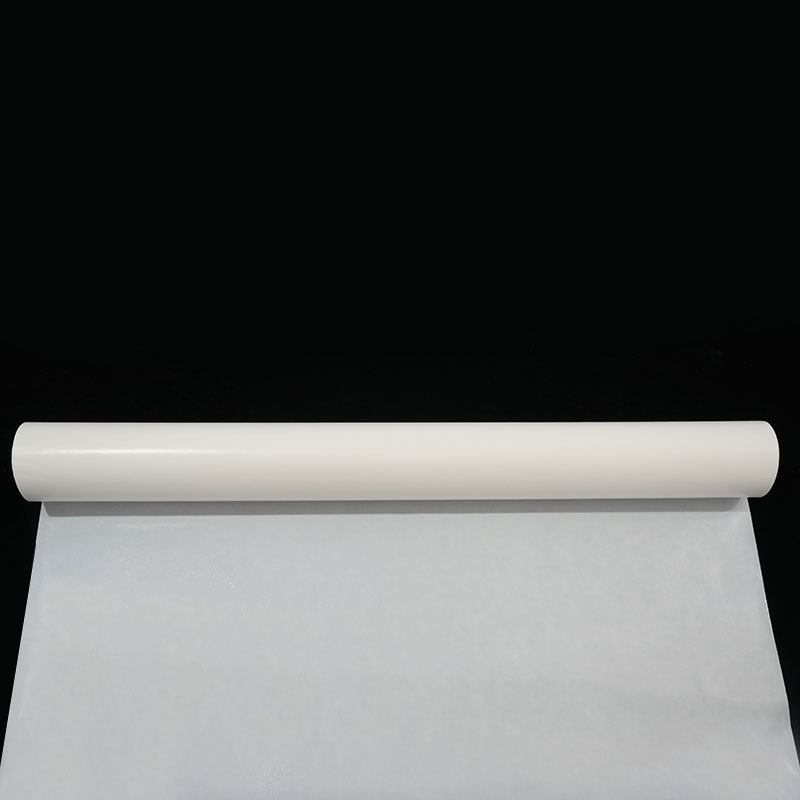
 Filme adesivo hot melt PES com papel protetor Filme de copoliéster com papel removível que é ativado por calor para uma forte adesão a metal, plástico e tecido; lavável, não elástico e derrete a 120–130°C. Ver Produto →
Para laminados que devem sobreviver às temperaturas de lavagem, passagem a ferro ou do compartimento do motor, a classificação prática é o EVA, abaixo do copoliéster e da copoliamida, com o poliuretano situado entre eles, dependendo da formulação. O comércio é sempre energia: cada aumento na resistência ao calor custa a temperatura da panela, o tempo de permanência ou ambos.
Estabilidade térmica: o que acontece durante um turno de oito horas
A química continua se movendo depois que o adesivo derrete, e é daí que vêm os defeitos mais confusos.
- Oxidação. Polímero quente mais ar forma peróxidos e depois géis. O pacote estabilizador ganha tempo; não compra tempo ilimitado.
- Desvio de viscosidade. Uma massa fundida que engrossa durante a mudança altera o peso e a penetração do revestimento sem qualquer alteração nas configurações.
- Pele e carvão. O material deixado na parede do tanque ou na borda do bocal degrada-se mais rapidamente e eventualmente cai na linha de ligação como uma partícula dura.
- Fumaça e odor. Geralmente é um sinal de que a panela está mais quente do que a formulação foi projetada.
Um simples teste de retenção resolve a maioria dos argumentos: mantenha uma amostra na temperatura de trabalho por oito horas e depois compare a viscosidade, a cor e a formação de película com uma amostra fresca. A redução da temperatura do recipiente em 10 °C geralmente prolonga a vida útil mais do que qualquer alteração de aditivo.
Como especificar um adesivo hot melt sem formação em química
Pergunte o tipo de polímero, a janela de aplicação e o tempo de abertura antes de perguntar o preço.
- Nomeie os substratos e qualquer tratamento de superfície que eles recebam.
- Indique a temperatura de serviço que a peça acabada verá, incluindo picos curtos.
- Indique a velocidade da linha, a pressão da prensa e o tempo de permanência.
- Solicite a viscosidade na temperatura real da sua aplicação, não na temperatura de referência.
- Solicite dados de descascamento e cisalhamento medidos em seu substrato, não em aço.
- Verifique as condições de armazenamento, prazo de validade e sensibilidade à umidade, especialmente para tipos de poliamida e poliuretano.
Os resultados dos testes em aço ou em um tecido de teste padrão informam como o produto se comporta, não como o seu produto se comporta. Um fornecedor que realiza testes no substrato real normalmente identificará o fator limitante mais rapidamente do que um relatório de laboratório; as variáveis mais importantes são revisadas nesta discriminação dos fatores que afetam a resistência de união.
Perguntas frequentes
O adesivo hot melt tem a mesma química de um bastão de cola?
Em geral, sim. Um bastão de cola é um hot melt à base de EVA com alto teor de cera, por isso permanece rígido à temperatura ambiente. As classes industriais usam a mesma ideia com controle mais rígido de viscosidade, tempo aberto e resistência ao calor.
Por que um título é válido no inverno e falha no verão?
Porque a falha é fluência, não adesão. Um polímero amorfo amolece gradualmente à medida que a temperatura aumenta e a junta se deforma sob carga constante. A mudança para uma copoliamida ou copoliéster semicristalina aumenta a temperatura na qual esse movimento começa.
Os adesivos hot melt precisam de solvente ou cura?
Não. A ligação se forma puramente por resfriamento, e é por isso que os hot melts são livres de compostos orgânicos voláteis e podem ser fundidos novamente. Isto também significa que a resistência ao calor nunca pode exceder o comportamento de amolecimento do próprio polímero.
Dois adesivos hot melt podem ser misturados para obter propriedades médias?
Raramente com resultados previsíveis. Dois polímeros com polaridades e cristalinidades diferentes geralmente se separam em fases, apresentando os pontos fracos de ambos e os pontos fortes de nenhum deles. Em vez disso, altere a nota.
O que significa tempo aberto na prática?
É o tempo entre a aplicação e o último momento em que o adesivo ainda pode formar uma ligação. Ele encolhe à medida que o substrato e a temperatura ambiente aumentam, portanto, uma configuração que funciona em janeiro pode precisar ser revisitada em julho.
Combine primeiro a polaridade, depois a viscosidade e depois a resistência ao calor, e a maioria dos problemas de ligação se resolve em uma única causa identificável. Execute o teste no substrato real, na velocidade real da linha, com o pote na temperatura que você realmente usará, e a química deixa de ser abstrata.
Contate-nos