


O adesivo hot melt para marcenaria é um termoplástico 100% sólido: você aquece até fluir, pressiona entre duas superfícies de madeira e deixa esfriar até solidificar novamente. Nada precisa evaporar, então uma ligação resistente ao manuseio se forma em segundos, em vez dos vinte a sessenta minutos que uma cola PVA ou ureia-formaldeído precisa sob pressão de pinça.
A resposta curta, antes dos detalhes: para móveis de interior, bordas e folheados em substratos sensíveis ao calor, um hot melt à base de EVA é normalmente o produto mais barato que faz o trabalho corretamente. Mude para um produto à base de PA quando a peça colada tiver que sobreviver a aproximadamente 70-100 °C em serviço. Escolha um filme ou rede PES ou TPU quando a linha de colagem precisar ser fina, uniforme e seca, como acontece em folheados, laminados, painéis alveolares e perfis revestidos com perfil.
O que se segue é como as famílias de polímeros diferem, onde cada uma delas pertence a uma linha de marcenaria, quais configurações de processo decidem se a ligação se mantém e como diagnosticar as falhas que realmente aparecem no chão de fábrica.
O que realmente é o adesivo hot melt para marcenaria
Na marcenaria, o adesivo hot melt não é um produto, mas uma família definida pela forma como é entregue, como um cordão fundido, um filme revestido ou uma teia não tecida.
Todos os três compartilham a mesma física. O polímero é sólido à temperatura ambiente, amolece e se transforma em um líquido pegajoso em seu ponto de amolecimento, molha a superfície da madeira sob leve pressão e retorna ao estado sólido à medida que esfria. Como o processo é puramente físico, a ligação permanece reaberta com calor, o que é conveniente para reposicionar o folheado e para trabalhos de reparação, mas também significa que a junta irá deformar se for mantida continuamente acima da sua faixa de amolecimento.
Os grânulos e esferas vão para uma pistola de fusão a quente ou para uma máquina de colagem de bordas, onde o adesivo é derretido em um reservatório e aplicado como um cordão ou uma fina camada revestida com rolo. Filmes e mantas chegam como folhas pré-formadas que são colocadas entre os dois substratos e ativadas em uma prensa de membrana, um laminador de rolos ou uma prensa de cilindro aquecida. Essa diferença é comercial e também técnica: a aplicação do fundido é rápida e barata para montagem de móveis, enquanto o filme e a teia proporcionam um peso de revestimento controlado e uniforme que um aplicador de cordão simplesmente não consegue igualar.
Um limite merece ser declarado claramente. Os hot melts são excelentes para colagem de bordas, laminação, folheados e montagens não estruturais. Eles não substituem um adesivo estrutural em uma junta resistente, onde uma cola de reticulação rígida ou um fixador mecânico é a resposta correta.
Hot Melt em comparação com PVA, epóxi e uréia-formaldeído
A comparação honesta é curta: o hot melt vence na velocidade da linha e na limpeza do processo a seco, o PVA vence no custo por junta sempre que o tempo de fixação é acessível, e o epóxi ou ureia-formaldeído vencem onde a estrutura e a resistência à umidade dominam.
As lojas raramente trocam de adesivo por um único motivo. A decisão geralmente se resume à rapidez com que as peças devem se mover, quanto espaço os grampos ocupam e a que a peça acabada estará exposta ao longo de sua vida útil.
| Propriedade | Hot-melt (EVA/PA) | PVA | Epóxi | Uréia-formaldeído |
|---|---|---|---|---|
| Definir ou pressionar hora | 5-60 segundos | 20-60 minutos apertados | 1-24 horas | 15-45 minutos |
| Transportadora | 100% sólidos, sem solventes | À base de água | Bicomponente, sem solventes | À base de água |
| Fixação | Apenas pressione e depois solte | Grampos ou pressione | Grampos, cura longa | Prensa, alta pressão de fixação |
| Resistência ao calor | EVA até cerca de 60 °C, PA além de 100 °C | Baixo | Alto | Moderado a alto |
| Preenchimento de lacunas | Pobre, precisa de contato | Moderado | Bom | Pobre |
| Umidade e uso externo | Pobre unless a specific grade is chosen | Pobre | Bom | Moderado |
| Função típica de marcenaria | Orlas, folheados, laminação, montagem rápida | Cavilhas, montagem de gabinete | Reparação, exterior, estrutural | Produtos de painel, portas interiores |
Escolhendo a Química: EVA, PA, PES e TPU
A química, e não a marca, decide como um hot melt se comporta em uma linha de marcenaria: EVA para custo e baixa temperatura de ativação, PA para resistência ao calor e à fluência, PES para filmes finos e secos com bom desempenho térmico e TPU para elasticidade em laminados curvos ou flexíveis.
Quatro famílias de polímeros cobrem quase todas as aplicações de marcenaria, e cada uma possui uma janela de temperatura que não deve ser ignorada ao escrever a ficha de processo.
| Polímero | Faixa de suavização | Força | Uso típico de marcenaria | Limitação principal |
|---|---|---|---|---|
| EVA | Aprox. 70-95°C | Moderado | Bandagem de bordas, laminação de membrana, montagem geral | Rasteja acima de aproximadamente 60 °C em serviço sustentado |
| PA | Aprox. 110-140°C | Alto | Bordas para cozinhas e ambientes quentes, móveis com temperatura de serviço elevada | Altoer application temperature can scorch thin veneer on long dwell |
| PES | Aprox. 110-130°C | Alto | Películas de folheados e painéis, colagem de espumas e têxteis em móveis | Exige pressão consistente e superfícies planas e limpas |
| TPU | Aprox. 90-120°C | Alto, flexible | Laminados curvos, filmes elásticos, substratos flexíveis | Sensível à umidade, precisa de armazenamento seco |
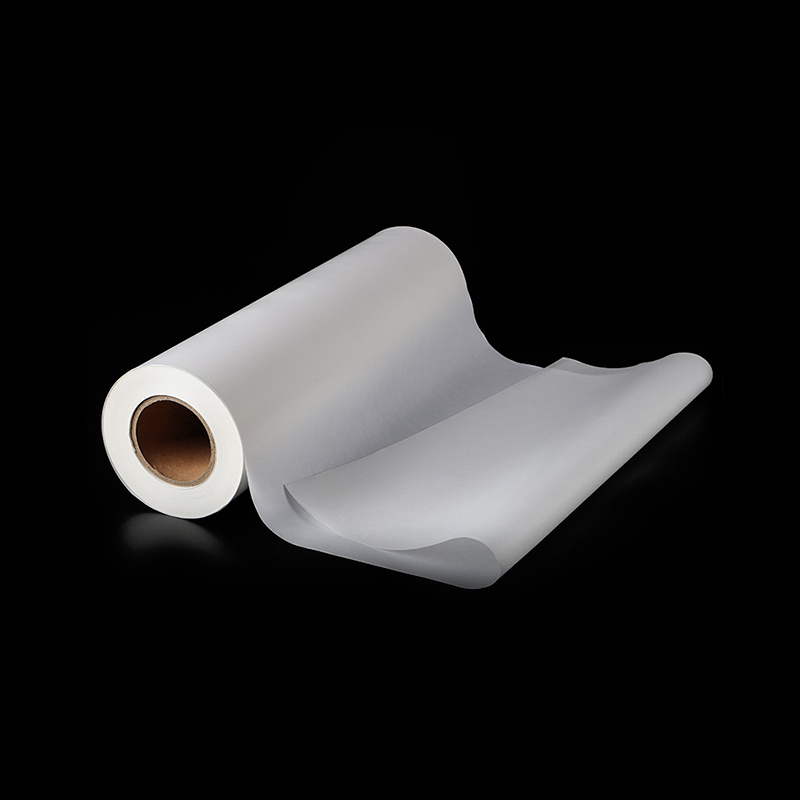
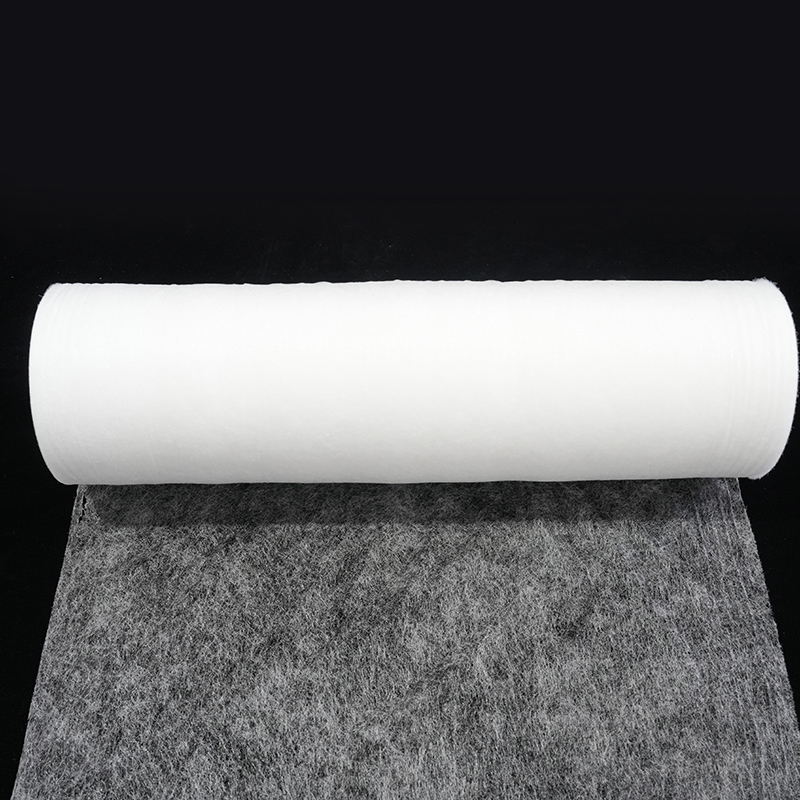
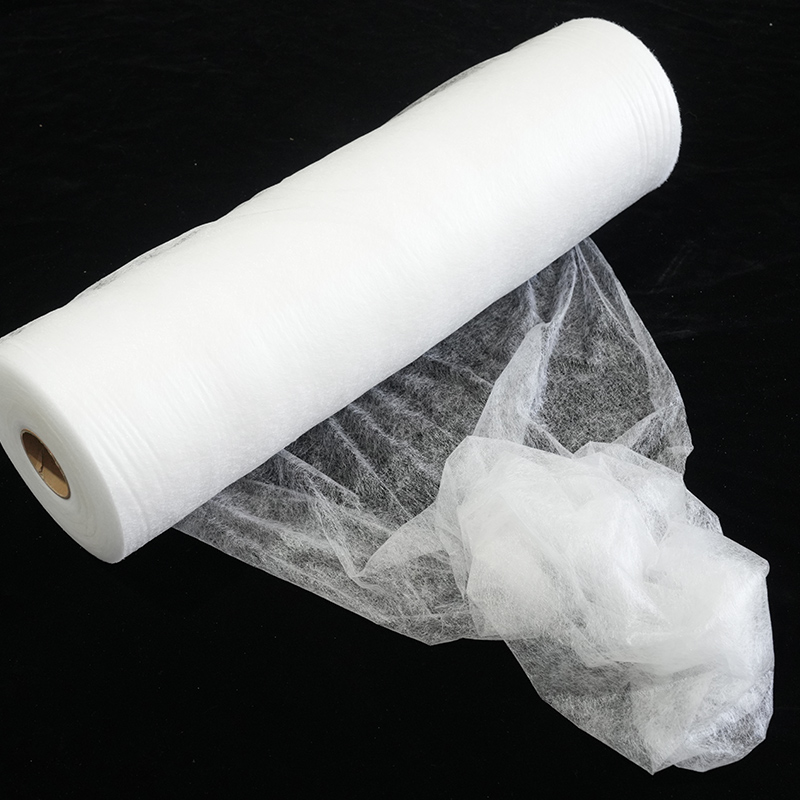
Se a sua linha utiliza folheados sensíveis ao calor, papel decorativo ou laminados finos, uma tela de EVA de baixa temperatura fornecida como um rolo-mãe inteiro e cortada na largura de trabalho é geralmente o ponto de partida mais econômico, porque permite laminar abaixo da temperatura na qual o material da face descolora ou ondula.
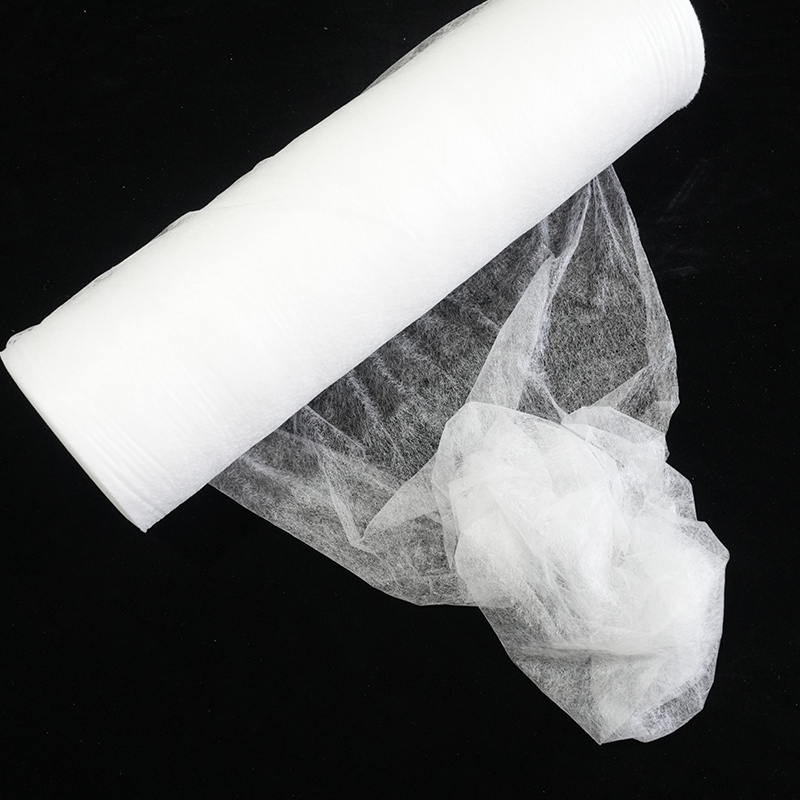 Rolo mãe de teia adesiva hot melt EVA de baixa temperatura Teia adesiva de fusão a quente EVA de rolo-mãe projetada para colagem em baixa temperatura de folheados sensíveis ao calor, papéis decorativos e laminados finos em linhas de laminação contínua. Ver Produto →
Onde o adesivo hot melt se encaixa em uma marcenaria
O adesivo hot melt ganha seu lugar em cinco operações de marcenaria: colagem de bordas, laminação e folheamento plano, embalagem de perfis, submontagem rápida e reparo ou retrabalho.
- Bandagem de borda. Este é o uso de maior volume. A faixa e a borda do painel são unidas por um cordão fundido ou uma camada pré-revestida, e a peça pode ser aparada e raspada imediatamente após o rolo de pressão, sem estação de fixação entre eles.
- Laminação plana e folheados. Uma película ou tela é colocada entre o painel e o folheado, papel decorativo ou folha, e então ativada sob calor e pressão em uma prensa de membrana ou laminador de rolo. A linha de ligação seca significa que nenhuma água é conduzida para o folheado, de modo que a superfície não incha nem telegrafa os grãos.
- Envolvimento de perfil. Filmes e telas se adaptam a perfis curvos de MDF e alumínio quando aquecidos, o que se adapta a componentes de móveis que uma prensa plana não consegue alcançar.
- Submontagem rápida. Cavilhas, esquadrias e molduras podem ser manuseadas em segundos, o que reduz o tempo que uma carcaça ocupa no gabarito e reduz o trabalho em andamento.
- Reparar e retrabalhar. Como o polímero é termoplástico, uma borda levantada ou um remendo de folheado reposicionado pode ser reativado com um ferro quente em vez de descartado.
Para folheados e laminação plana, um filme PES com papel de suporte é uma escolha prática: o suporte de papel evita que o filme fique bloqueado no rolo e o filme derrete rapidamente em temperaturas elevadas de prensagem para proporcionar uma ligação dupla-face limpa, fina e sem solventes em painéis à base de madeira.
 Filme adesivo hot melt PES com papel protetor Filme PES de papel de suporte para folheados e laminação plana, proporcionando colagem dupla face limpa, fina e sem solventes em painéis à base de madeira quando prensados em temperatura elevada. Ver Produto →
Configurações de processo que decidem a qualidade do título
A qualidade da ligação em marcenaria é decidida por cinco variáveis que você controla: temperatura do substrato, temperatura do adesivo, tempo aberto, peso e pressão do revestimento, com o teor de umidade da madeira permanecendo silenciosamente por trás de todas elas.
A temperatura do substrato é mais importante do que a maioria dos operadores espera. A madeira fria resfria uma fina camada de adesivo quase instantaneamente: abaixo de cerca de 15 °C, o tempo aberto desmorona e o adesivo descasca antes que a segunda face chegue. Manter as peças entre 18 e 25 °C no inverno costuma ser a melhoria de qualidade mais barata disponível.
A temperatura do adesivo deve ficar dentro da janela do fornecedor e a cerca de ±5 °C do meio dela. Correr mais quente para melhorar o fluxo acelera a oxidação, que se manifesta como escurecimento, cheiro de queimado e perda mensurável de resistência de união algumas semanas depois.
O tempo aberto deve ser maior que o tempo real de montagem e não o ideal. Se um painel tiver que se deslocar do aplicador até a prensa, meça esse percurso e compare-o com o tempo aberto publicado e, em seguida, ajuste o peso da demão ou escolha um tipo de tempo aberto mais longo.
O peso do revestimento é especificado em gramas por metro quadrado para filmes e teias. Muito pouco produz uma linha brilhante e faminta que falha com carga baixa; muito produz compressão, uma linha de colagem esponjosa e cola visível na face acabada. A pressão e a permanência devem ser suficientes para molhar ambas as superfícies uniformemente, portanto verifique se o estreitamento está paralelo e os rolos estão corretos, porque os fatores que afetam a força de ligação geralmente são mecânicos antes de serem químicos.
A umidade da madeira e a condição da superfície fecham o ciclo. O material seco em estufa com teor de umidade de 6 a 8% se comporta de maneira previsível, enquanto o material úmido ou verde se transforma em vapor na linha de ligação. Espécies tropicais empoeiradas, oleosas ou ricas em resina precisam de areia fresca e às vezes de primer, e qualquer fibra solta na borda do MDF se soltará junto com a faixa.
 Rede adesiva de fusão a quente de poliamida PA personalizada Filme de malha adesiva de poliamida personalizado para colagem de vestuário, calçados, automotivo e móveis, com temperatura de ativação, gramatura, padrão de malha e largura do rolo ajustáveis. Ver Produto →
Problemas comuns e como corrigi-los
A maioria das falhas de hot melt em marcenaria se enquadra em cinco padrões, e cada um tem uma causa mecânica ou térmica, em vez de um mistério na formulação.
| Sintoma | Causa mais provável | Correção prática |
|---|---|---|
| Bond se abre após o resfriamento | Substrato muito frio ou tempo aberto excedido | Aqueça as peças a 18-25 °C, reduza a distância de transferência, aumente o peso do revestimento |
| Amarração e teia de aranha | Temperatura de fusão muito alta, bico ou rolo muito distante do substrato | Diminua a temperatura de fusão em incrementos de 5 °C, feche a lacuna, verifique o corte |
| Linha de ligação brilhante e faminta | Excesso de pressão espremendo o adesivo ou peso do revestimento muito baixo | Reduza a pressão do rolo ou da prensa, verifique o peso do revestimento e o peso base do filme |
| Fracasso depois de meses em uma sala quente | EVA rastejando acima de sua faixa de amolecimento | Mude para PA, PES ou um grau de amolecimento superior para esse componente |
| Bolhas, bolhas ou espuma | Umidade no folheado ou painel, ou ar preso no estreitamento | Seque o caldo até atingir um teor de umidade de 6-8%, diminua a pressão e adicione um breve pré-aquecimento |
Perguntas frequentes
O adesivo hot melt é forte o suficiente para trabalhar madeira?
Sim para colagem de bordas, laminação, folheamento e montagem não estrutural, mas não para juntas estruturais de suporte de carga. Um adesivo hot melt corretamente ajustado em uma superfície de madeira limpa e seca resiste bem ao cisalhamento e descascamento sob cargas normais de móveis; o que ele não tolera é o calor sustentado, a carga de descascamento sustentada ou uma linha de ligação faminta. Se a junta suportar carga estrutural, use um adesivo de reticulação rígido ou um fixador mecânico.
O adesivo hot melt pode ser usado ao ar livre?
Os graus de EVA padrão não são adequados para exposição prolongada ao ar livre. A umidade, os raios UV e as temperaturas da superfície no verão acima da faixa de amolecimento causarão fluência e eventual falha na adesão. Para serviços externos ou úmidos, são necessários produtos químicos de alto desempenho e especificações de resistência à umidade, e a junta também deve ser protegida por design, pintura ou fixação mecânica.
Qual é a diferença entre filme hot melt e grânulos hot melt?
Os grânulos são derretidos dentro da máquina e aplicados como cordão ou rolo; o filme é pré-revestido com uma espessura controlada e simplesmente colocado entre os substratos. Os grânulos custam menos por quilograma e são adequados para colagem de bordas em alta velocidade, enquanto o filme proporciona uma linha de colagem seca e uniforme, sem espremedura visível da cola, razão pela qual é preferido em folheados e superfícies decorativas finas.
De quanto adesivo uma ligação para madeira realmente precisa?
O suficiente para molhar ambas as superfícies completamente sem deixar a linha passar fome, e nada mais. Muito adesivo é um erro muito mais comum do que pouco, porque o excesso não tem para onde ir e se transforma em espremedor, uma camada esponjosa ou uma linha de cola visível. O alvo é uma película fina, contínua e ligeiramente translúcida que cobre toda a área da articulação. Peça ao seu fornecedor um peso de camada recomendado para o seu par exato de substrato e, em seguida, confirme com um teste de remoção em vez de uma verificação visual.
O adesivo hot melt une MDF, compensado e aglomerado?
Sim, desde que a superfície esteja limpa, seca e isenta de fibras soltas. As bordas do MDF e do aglomerado são porosas e retiram o calor do adesivo rapidamente, portanto, um peso de revestimento um pouco mais pesado e uma curta permanência sob pressão geralmente melhoram o resultado visivelmente em comparação com a madeira maciça.
A escolha de um adesivo hot melt para marcenaria se resume a combinar três coisas: a química com a temperatura de serviço, a forma de entrega para a operação e as configurações do processo com a velocidade real da sua linha. O EVA cobre a maior parte do trabalho de móveis internos, o PA lida com a extremidade mais quente da linha e os filmes e telas de PES ou TPU oferecem a linha de ligação fina, uniforme e sem solventes que folheados e laminados exigem.
Como o mesmo polímero pode ser fornecido na forma de filme, teia ou pó, vale a pena conferir o gama completa de filmes, redes e pós adesivos termofusíveis contra seu par de substratos antes de definir uma especificação e solicitar que uma amostra seja executada de acordo com suas próprias configurações de impressão. Um breve teste em peças de produção reais lhe dirá mais sobre o tempo aberto, o peso do revestimento e a resistência ao calor do que qualquer folha de dados por si só.
Contate-nos