


Resposta curta: você pode unir polipropileno (PP) com adesivo hot melt, mas produtos padrão de EVA, PES ou PA de uso geral geralmente falham em PP não tratado. A solução prática é usar um hot melt à base de poliolefina, adicionar um tratamento de superfície como corona, chama ou plasma, ou escolher um grau compatível com PP desde o início. Este guia explica por que o PP se comporta de maneira diferente, como comparar a química do adesivo, quais parâmetros do processo são importantes e como testar um adesivo candidato antes que ele chegue à produção.
Por que o polipropileno é um substrato difícil para adesivos hot melt
O polipropileno é difícil de colar porque sua energia superficial é inferior ao limite de umedecimento da maioria dos adesivos hot melt. O PP não tratado normalmente mede cerca de 29 a 31 dyn/cm, enquanto muitos hot melts de EVA, PA e PES precisam de um substrato próximo de 35 a 38 dyn/cm para se espalhar e formar uma linha de adesão contínua. O PP também é apolar, por isso oferece poucos grupos polares com os quais o adesivo pode interagir. Sua alta cristalinidade causa rápida recristalização no resfriamento, o que limita a difusão da cadeia polimérica através da interface. Aditivos como agentes deslizantes, agentes desmoldantes e modificadores de impacto podem migrar para a superfície e criar uma camada limite fraca. O resultado é muitas vezes uma ligação que parece aceitável no início, mas falha após envelhecimento térmico, umidade ou carregamento de casca.
| Substrato | Aprox. energia superficial (dyn/cm) | Umedecimento por hot melt padrão EVA, PA ou PES | Nota prática |
|---|---|---|---|
| Polipropileno, não tratado | 29–31 | Pobre | Requer adesivo de grau PP ou tratamento de superfície |
| Polietileno, não tratado | 30–32 | Pobre | Comportamento de baixa energia semelhante ao PP |
| ABS | 38–42 | Bom | Substrato comum de ligação hot melt |
| ANIMAL DE ESTIMAÇÃO | 41–44 | Bom | As teias PES e PA se unem bem |
| Alumínio, limpo | 45 | Excelente | Frequentemente usado como dissipador de calor |
| Madeira ou papel | 40–60 | Bom | Superfícies porosas adicionam chaveamento mecânico |
Qual química adesiva hot melt realmente se liga ao polipropileno?
Os hot melts à base de poliolefina proporcionam a adesão de PP não tratado mais confiável; PA e TPU podem funcionar após o tratamento de superfície, enquanto EVA e PES padrão geralmente são escolhas ruins. A polialfa olefina amorfa, muitas vezes chamada de APAO ou APO, é formulada com uma química que se assemelha ao PP e pode molhar superfícies de baixa energia. Alguns hot melts de poliuretano reativo também apresentam bom desempenho, mas curam com a umidade e se comportam de maneira diferente dos hot melts tradicionais. Os hot melts PA oferecem boa resistência ao calor e flexibilidade, mas sua adesão ao PP não tratado é geralmente razoável, na melhor das hipóteses. Os hot melts de TPU fornecem elasticidade e são úteis para laminados flexíveis, especialmente quando a superfície de PP foi ativada. PES e EVA são econômicos em substratos polares como PET, algodão e papel, mas não são a primeira escolha para PP. A tabela abaixo resume como os produtos químicos comuns se comparam.
| Química | PP não tratado | Após corona, chama ou plasma | Notas |
|---|---|---|---|
| APAO ou poliolefina | Bom | Excelente | Projetado para superfícies de baixa energia |
| PA, poliamida | Pobre to fair | Bom | Bom heat resistance; flexible grades vary |
| PES, poliéster | Pobre | Razoável para bom | Frequentemente usado em PET, não em PP |
| EVA | Pobre | Justo | Baixo custo, baixa temperatura |
| TPU | Pobre to fair | Bom | Elástico, bom para laminados flexíveis |
| PUR, reativo | Razoável para bom | Excelente | Cura por umidade, não um hot melt clássico |
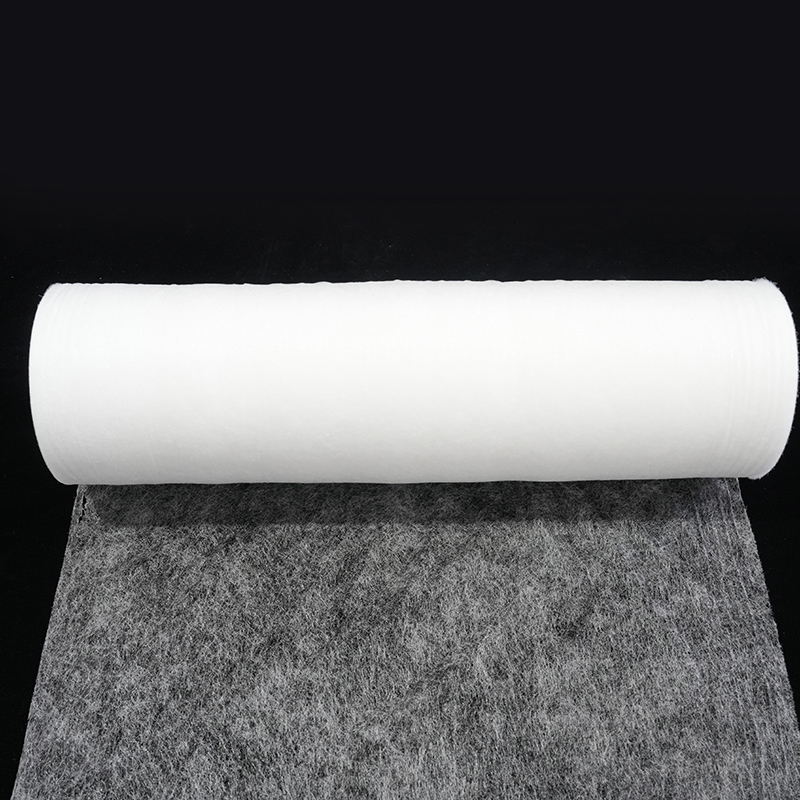
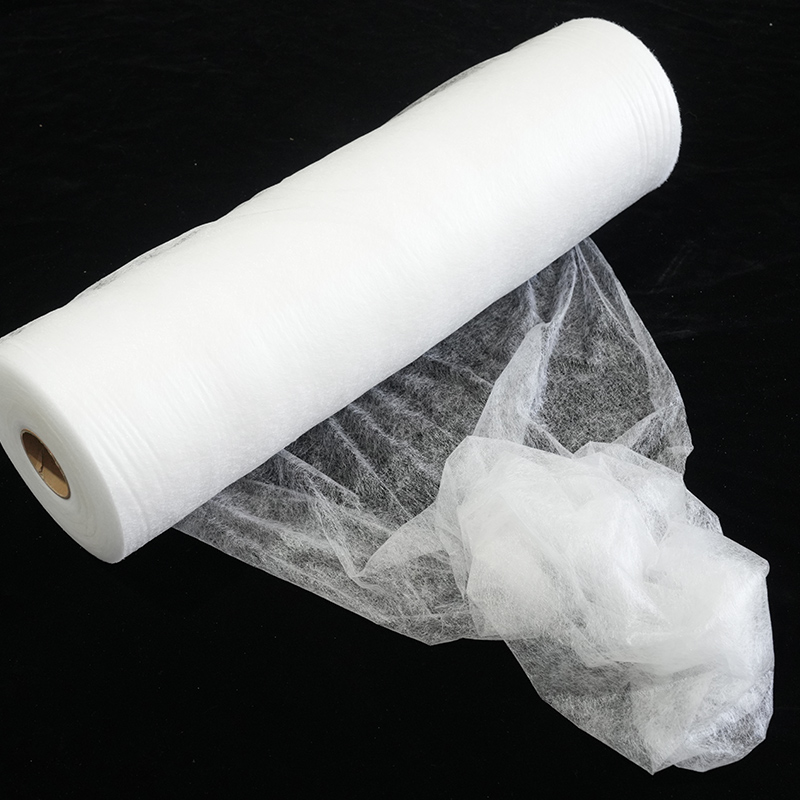
 Teia adesiva de fusão a quente PA de rolo inteiro para colagem resistente ao calor Rede de malha de poliamida termoplástica em rolo inteiro, oferecendo respirabilidade e lavabilidade; adequado para compósitos de PP ativado que necessitam de resistência ao calor, flexibilidade e processamento limpo em linha automatizada. Ver Produto →
Na produção de compósitos PP, uma teia adesiva hot melt PA pode atuar como uma camada intermediária de ligação quando a superfície PP está devidamente ativada e a linha tem compressão suficiente. Não é uma solução mágica para PP não tratado, mas pode oferecer resistência ao calor, flexibilidade e processamento limpo quando o grau do adesivo e a preparação da superfície são adequados à aplicação.
Tratamento de superfície e parâmetros de processo que tornam a colagem de PP confiável
O tratamento de superfície geralmente melhora mais a adesão do PP do que a troca de um hot melt padrão para outro. O tratamento corona aumenta a energia superficial e introduz grupos polares. O tratamento por chama funciona bem em peças de PP mais espessas e pode ser integrado a uma linha transportadora. O tratamento de plasma é preciso e adequado para formas sensíveis ao calor ou complexas. Os primers químicos são outra opção, mas acrescentam uma etapa de secagem e exigem um controle cuidadoso da cobertura. Após o tratamento, a superfície pode perder a sua ativação ao longo do tempo, por isso o adesivo deve ser aplicado dentro do intervalo recomendado, muitas vezes de minutos a horas, dependendo das condições de armazenamento.
- Verifique a energia superficial com uma caneta dyne antes da produção. Uma leitura abaixo de 35 dyn/cm geralmente indica que o tratamento é insuficiente ou está desatualizado.
- Controle a temperatura de aplicação do adesivo dentro da faixa do fornecedor. Muito baixo causa umedecimento deficiente; muito alto pode degradar o polímero e criar fumaça ou odor.
- Use compressão suficiente para empurrar o fundido nas microcavidades superficiais. A pressão de estreitamento típica para colagem de teia e filme é de 0,2 a 0,6 MPa, mas o valor correto depende da rigidez do substrato e da velocidade da linha.
- Combine o tempo aberto com a velocidade da linha. Se o adesivo descascar antes da chegada do segundo substrato, a adesão cai drasticamente, mesmo que a química esteja correta.
- Resfrie sob pressão quando possível. O PP conduz o calor lentamente, portanto, uma seção de resfriamento controlada ajuda a evitar tensão e leitura na linha de colagem.
A estabilidade térmica também faz parte da janela do processo. Se o adesivo permanecer no tanque de fusão por um longo período, a viscosidade e a cor poderão mudar e a ligação poderá enfraquecer. Uma maneira prática de qualificar esse risco é testar a estabilidade térmica da teia adesiva hot melt em ambientes industriais antes de aumentar a escala.
Adequação do formato do produto à sua linha de colagem de polipropileno
A forma correta do produto para PP depende da geometria do substrato, da velocidade da linha e se a linha de colagem precisa de respirabilidade ou elasticidade. O filme hot melt com papel removível proporciona espessura precisa e manuseio limpo, adequado para laminados planos, como folha de PP, tecido ou espuma. A teia hot melt é mais leve e respirável, tornando-a útil para não-tecidos de PP, meios de filtração e compósitos macios. O pó hot melt pode ser borrifado, revestido por pontos ou misturado em uma formulação, o que ajuda com superfícies irregulares e substratos porosos. Cada formulário tem compensações em custo, controle de processo e uniformidade de títulos.
| Formulário | Cenário típico de ligação PP | Vantagens | Cuidados |
|---|---|---|---|
| Filme com papel liberado | Folha de PP em tecido ou espuma | Espessura precisa, manuseio limpo | Custo mais alto, precisa de compressão |
| Rede | Laminação de não tecido ou espuma PP | Mão respirável e macia, baixo peso | Tolerância de espessura, controle de peso adesivo |
| Pó | Composto PP com superfícies irregulares | Pode ser polvilhado, misturado ou revestido por pontos | Controle de poeira, uniformidade |
 Filme adesivo hot melt elástico TPU com papel de liberação Filme de poliuretano termoplástico transparente com suporte de papel, proporcionando colagem elástica e uniforme de laminados planos, como folha de PP, a tecidos, espuma e componentes de calçados. Ver Produto →
Um filme adesivo hot melt TPU com papel protetor é uma opção prática quando a montagem de PP precisa de elasticidade e um revestimento removível limpo para colocação automatizada. Para aplicações que requerem pó em vez de uma camada contínua, um pó adesivo hot melt PES pode ser considerado após confirmar que a superfície PP foi ativada e que o grau do pó é compatível com a temperatura exigida e o alvo de adesão.
 Pó adesivo hot melt PES para colagem têxtil e industrial Pó de copoliéster branco para PP ativado e substratos porosos, oferecendo resistência à lavagem e estabilidade a amplas temperaturas em têxteis, interiores automotivos, calçados, filtração e embalagens. Ver Produto →
Como testar e qualificar um adesivo hot melt em PP
A qualificação deve começar com uma pequena execução piloto porque as folhas de dados do fornecedor raramente capturam o grau exato de PP, os aditivos e as condições da linha que você usa. Comece com uma verificação de energia superficial e, em seguida, execute um experimento planejado que varie o nível de tratamento, a temperatura do adesivo, o tempo aberto e a compressão. O objetivo não é apenas conseguir uma ligação inicial forte, mas compreender como a ligação se comporta após calor, umidade e estresse mecânico. A tabela abaixo lista testes que são práticos para a maioria dos projetos de colagem de PP.
| Test | O que isso te diz | Foco de aceitação típico |
|---|---|---|
| Peeling em T ou peeling de 180 graus | Adesão interfacial e flexibilidade | Resistência ao descascamento após 24 horas e após envelhecimento térmico |
| Cisalhamento de volta | Capacidade de carga da linha de ligação | Resistência à temperatura ambiente e à temperatura de serviço |
| Envelhecimento térmico | Estabilidade térmica do adesivo e do substrato | Nenhuma delaminação após exposição a 70°C ou 85°C |
| Umidade ou imersão em água | Resistência à umidade e risco de hidrólise | Força mantida após 48 a 168 horas |
| Ciclismo térmico | Estresse devido à incompatibilidade de expansão | Sem rachaduras ou levantamento de bordas após ciclos repetidos |
Armadilhas Comuns e Riscos de Compra
A maioria das falhas de adesão do PP vem do substrato ou processo, e não apenas do adesivo. Uma folha de dados pode apresentar excelente adesão a uma poliolefina genérica, mas seu PP pode conter talco, fibra de vidro, retardador de chama ou corante que altera a química da superfície e a transferência de calor. Na colagem de compósitos de interiores automotivos, por exemplo, os substratos de PP são frequentemente combinados com tecido ou espuma, e os requisitos incluem baixo odor, resistência ao calor e resistência consistente ao descascamento. Sempre confirme o grau exato de PP e o pacote de aditivos antes de fixar um adesivo.
- Selecionar um adesivo apenas pela temperatura. O ponto de fusão não prevê adesão ao PP.
- Ignorando a deterioração do tratamento de superfície. O PP tratado pode perder a ativação durante o armazenamento ou longas paradas na linha.
- Usando muito pouca compactação. O hot melt precisa de pressão de contato para molhar uma superfície de baixa energia.
- Com vista para a tolerância de espessura. Na colagem de filmes e teias, a variação da espessura altera a transferência de calor e a tensão da linha de colagem.
- Supondo que um lote corresponda ao próximo. Solicite dados de viscosidade, ponto de amolecimento e adesão entre lotes.
- Esquecendo as condições de utilização final. Uma ligação que passa no teste de descascamento em temperatura ambiente pode falhar no interior de um carro quente ou em uma linha de embalagem úmida.
Quando a aplicação envolver peças internas visíveis, revise antecipadamente os requisitos do substrato e do processo com o colagem composta interior automotiva caso de uso em mente, porque o tratamento de superfície, o odor e a resistência ao calor são geralmente mais críticos lá do que na laminação geral.
Perguntas frequentes
O adesivo hot melt EVA padrão pode unir o polipropileno?
O adesivo hot melt EVA padrão pode unir o polipropileno somente após a superfície do PP ter sido ativada e, mesmo assim, a ligação geralmente é moderada. O PP não tratado tem energia superficial muito baixa para que o EVA típico se molhe adequadamente. Se você precisar usar EVA, trate a superfície e teste o grau exato de PP antes da produção.
Você sempre precisa de tratamento de superfície para PP?
Não, mas depende da química do adesivo. Os hot melts à base de poliolefina são formulados para aderir a superfícies de baixa energia e podem funcionar em PP não tratado. Os hot melts PA, TPU, PES e EVA geralmente precisam de tratamento corona, chama, plasma ou primer para atingir uma adesão aceitável.
Qual forma de produto é melhor para colagem de polipropileno?
Filme com papel removível é melhor para laminados planos e precisos. A teia é melhor para compósitos respiráveis ou macios. O pó funciona bem para superfícies irregulares, revestimento por pontos ou mistura em uma formulação. Não existe uma melhor forma universal; a decisão deve seguir a geometria do substrato, a velocidade da linha e a elasticidade necessária.
Como saber se um adesivo hot melt adere ao PP?
Execute um teste piloto com seu substrato PP real e condições de linha. Meça a energia superficial, a resistência ao descascamento, o cisalhamento, o envelhecimento térmico e a resistência à umidade. Uma ficha técnica do fornecedor é um ponto de partida, não uma qualificação. A ligação ainda deve atender aos requisitos após a exposição mais severa à temperatura e umidade esperada em serviço.
O adesivo hot melt para polipropileno tem menos a ver com encontrar um único produto universal e mais com a combinação de química, preparação de superfície, forma do produto e janela de processo. Se o PP não for tratado e o adesivo for de grau EVA ou PES padrão, é provável que haja falha. Se a superfície for ativada e a química do adesivo for compatível com substratos de baixa energia, a colagem de PP poderá ser repetível e de fácil produção. Comece com um pequeno teste, meça as propriedades corretas e mantenha a janela do processo sob controle antes de se comprometer com uma execução em grande escala.
Contate-nos