


Bolhas de ar no adesivo hot melt não são um defeito cosmético. Eles são um alarme de processo que geralmente aponta para uma das três causas principais: degradação térmica, contaminação por umidade ou aprisionamento mecânico de ar. Ignorar as bolhas pode enfraquecer a ligação, aumentar o encordoamento e causar paralisações dispendiosas em linhas automatizadas. As bolhas são o primeiro aviso visível de que o adesivo não é mais uma massa fundida uniforme.
A maioria das equipes de produção percebe bolhas pela primeira vez quando vê costuras abertas em uma tela laminada ou peso de revestimento inconsistente em uma linha. Em laminação interior automotiva , o mesmo defeito pode causar bolhas visíveis sob ou estofamento. A boa notícia é que cada causa tem um sintoma reconhecível e uma solução simples.
O que realmente causa bolhas de ar no adesivo hot melt?
As bolhas no adesivo hot melt vêm de quatro fontes específicas: proteção térmica, vaporização de umidade, aprisionamento mecânico de ar e vazamento de ar do sistema. identificar a fonte é o primeiro passo para uma solução permanente, porque cada gatilho exige uma ação corretiva diferente.
A isolamento térmico é a causa mais comum na produção industrial. Os adesivos hot melt são termoplásticos, portanto podem ser fundidos novamente, mas cada polímero tem um limite de temperatura. As classes baseadas em EVA começam a degradar-se por volta de 180°C, enquanto as classes PA e PES toleram temperaturas mais altas, mas ainda têm um limite. Quando o adesivo passa muito tempo acima do seu limite, as cadeias poliméricas se quebram e liberam pequenas moléculas de gás. Essas moléculas formam uma espuma fina dentro do fundido e transformam um cordão suave e transparente em um fluxo turvo e fibroso.
| Causa | Sintoma típico | Risco principal |
|---|---|---|
| Superaquecimento/decomposição térmica | Espuma fina e contínua após longo tempo de permanência | Fraca resistência de união, carbonização, interferência do bico |
| Contaminação por umidade | Pops esporádicos, às vezes com manchas de vapor | Má adesão, hidrólise, corrosão do equipamento |
| Aprisionamento mecânico de ar | Bolhas grandes e redondas em intervalos regulares | Vazios na linha de ligação, bolsas de ar reciclado |
| Vazamento de ar do sistema/módulo com falha | Bolhas pesquisadas perto de um bico ou na inicialização | Peso de revestimento inconsistente, quebra de cordão |
A contaminação por umidade é o segundo gatilho mais comum. Os adesivos hot melt não são higroscópicos da mesma forma que o poliuretano, mas ainda absorvem a umidade atmosférica quando expostos. Se o funil de alimentação for deixado aberto em uma planta úmida, a condensação pode se acumular nas superfícies frias do tubo e então ser arrastada para o fundido. A água se transforma em vapor a 100°C, produzindo bolhas esporádicas que se parecem notavelmente com a agitação térmica.
Como diagnosticar a origem das bolhas de ar
Você pode identificar a origem das bolhas de ar em cerca de 20 minutos observando cinco parâmetros: tamanho da bolha, frequência, posição, temperatura e cor. Uma observação rápida e estruturada evita a substituição desnecessária de peças e aponta diretamente para o reparo correto.
- Registre a temperatura de fusão. Se estiver acima da faixa máxima recomendada do adesivo, trate o superaquecimento como a primeira suspeita.
- Observe como bolhas no tanque versus como bolhas no bico. Bolhas no tanque sugerem superaquecimento ou umidade; bolhas apenas no bocal sugerem aprisionamento mecânico de ar ou falha no módulo.
- Verifique o tamanho da bolha. Espuma fina em uma área ampla indica tranquilidade térmica. Bolhas grandes e específicas apontam para ar preso.
- Inspecione a cor do adesivo. Um derretimento marrom-amarelado indica ruptura térmica; uma aparência branca ou turva pode indicar umidade ou polímero não derretido.
- Desligue o agitador e espere. Se as bolhas desaparecerem, a atração estava puxando o ar para dentro do fundido.
| Pista de diagnóstico | Superaquecimento | Umidade | Aprisionamento de ar |
|---|---|---|---|
| Aparência de bolha | Espuma fina e contínua | Singles esporádicos | Grandes vazios redondos |
| Localização | Tanque e jusante | Sem tanque, primeiro bocal | Sem bocal, estações específicas |
| Temperatura | Acima do limite recomendado | Normais | Normais |
| Cor de derretimento | Mais escuro que o normal | Ligeiramente nublado | Normais |
| Mude com avançado | Pior | Mínimo | Aumenta |
Diagnosticar antes de reparar dinheiro economizado. Se a temperatura baixar e as bolhas desaparecerem, o problema será térmico. Se as bolhas persistirem, o problema é físico: ar preso ou módulo desgastado que precisa ser substituído.
Prevenção e correções de causa raiz
Depois de identificar a fonte, aplique uma solução específica: abaixe a temperatura, seque a alimentação, limpe a pistola ou faça manutenção no sistema de bomba. A ordem é importante porque um ajuste de temperatura leva alguns segundos, enquanto a substituição de um módulo custa tempo e dinheiro.
Superaquecimento e manipulação térmica
Verifique a faixa de processamento na ficha técnica do produto e não a faixa geral para adesivos hot melt. As aulas de EVA para baixa temperatura têm um teto mais baixo do que PA ou PES. Defina o aquecedor do tanque abaixo do limite superior e mantenha o tempo de permanência curto. O adesivo que fica cozido dentro do tanque durante a noite se degradará na manhã seguinte. Um hábito prático é limpar o tanque no final de cada turno e operar na temperatura mais baixa que ainda fornece um cordão limpo.
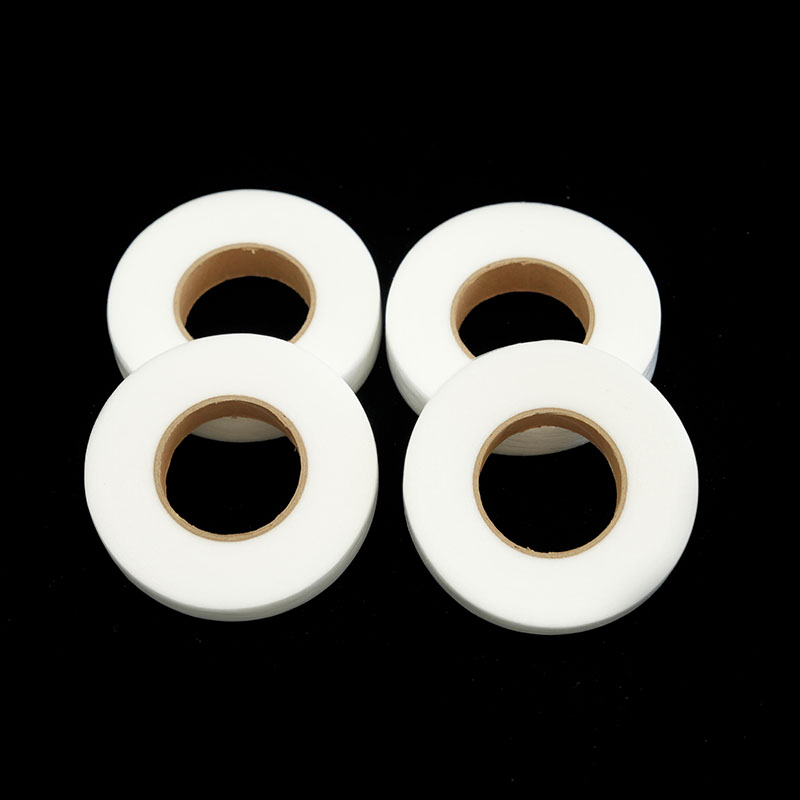
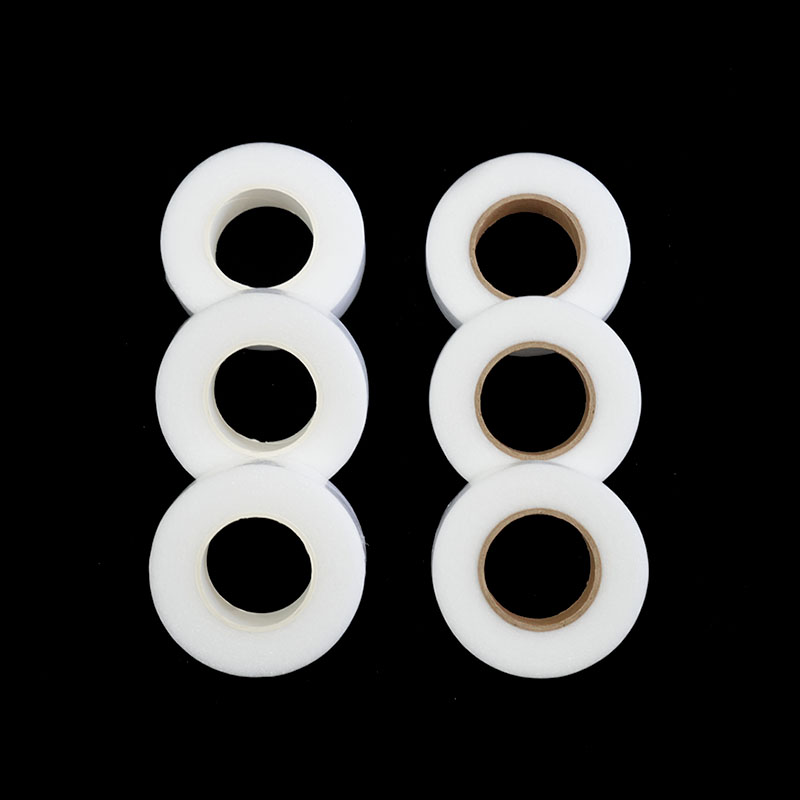
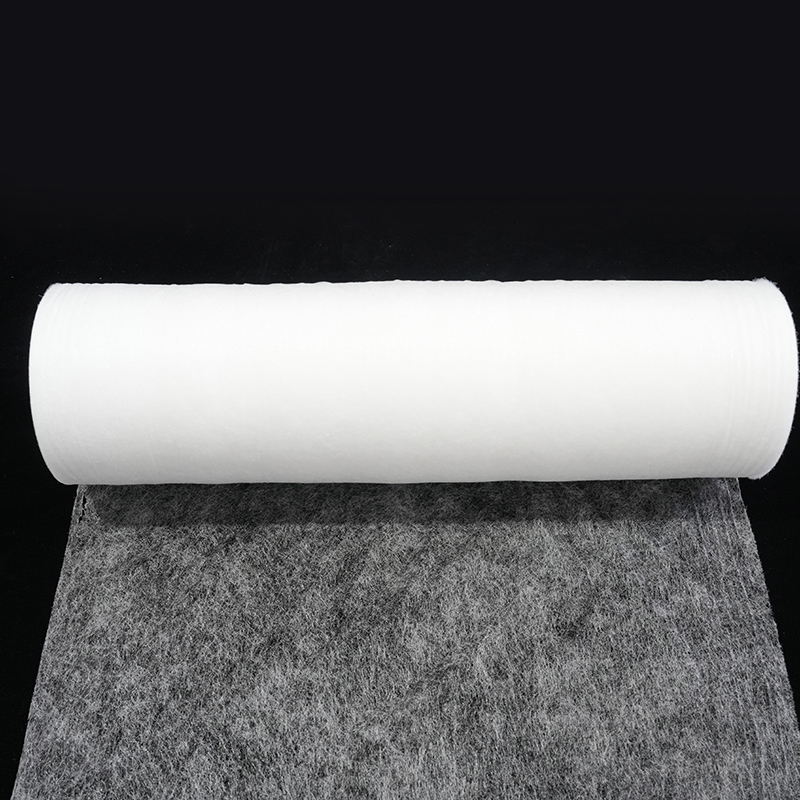
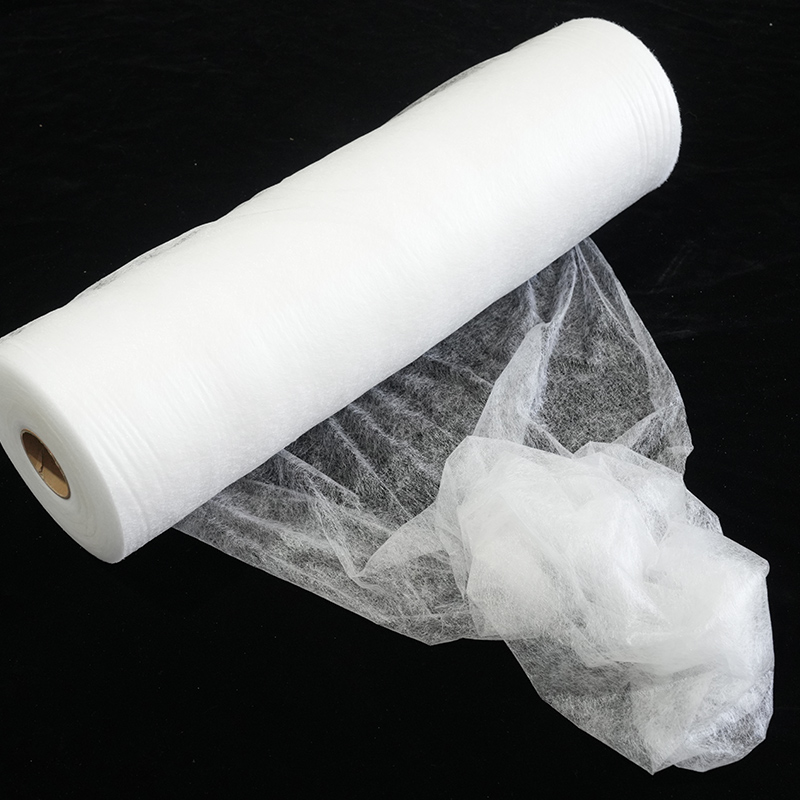
Se você comprar filme adesivo hot melt com papel protetor, mantenha o material em temperatura ambiente antes de carregá-lo. O papel de suporte ajuda o filme a ser alimentado de maneira uniforme e proteger a face adesiva, proporcionando também a chance de arrastar partículas finas para o fundido.
 Filme adesivo hot melt PES com papel protetor para controle de umidade Este filme permanece sólido à temperatura ambiente e derrete para uma proteção forte, enquanto o papel protetor protege o rosto adesivo da umidade, ajudando a evitar respingos e estes durante o processamento. Ver Produto →
Contaminação por umidade
Mantenha os rolos de adesivo e os pós em suas embalagens originais lacradas. Abra o material somente quando a linha estiver pronta. Feche a tampa da tremonha entre as recargas e verifique se há áreas úmidas no canal de alimentação. Se você observar arranhões ou grandes situações ocasionais, a umidade é o principal suspeito. Limpe o tanque e inspecione todas as superfícies próximas à área de alimentação.
Aprisionamento de ar e vazamentos no sistema
O ar pode entrar através do fundido e também através da máquina. Se o nível do tanque estiver muito baixo, a entrada da bomba pode formar um vórtice. Se mangueiras, filtros ou filtros forem gastos, o sistema poderá aspirar o ambiente. Em linhas automatizadas, verifique as vedações dos módulos e as pontas dos bicos. Um simples teste de vazamento com um detector portátil de fluxo de ar geralmente revela a fonte em minutos.
O tipo de adesivo altera o risco de bolha?
Sim. Os graus EVA, PA, PES e TPU são resistentes à estabilidade térmica, à sensibilidade à umidade e às janelas de processamento, portanto, o risco de formação de bolhas muda com o polímero à base. Escolher o material certo para a máquina e o ambiente é tão importante quanto ajustar o processo.
Os adesivos EVA são os mais simples de processar, mas os mais sensíveis ao superaquecimento. Os adesivos PA oferecem melhor resistência ao calor, mas absorvem rapidamente a umidade do ar. Os filmes PES oferecem um conjunto equilibrado de propriedades para proteção industrial: alto ponto de fusão, forte adesão a tecidos e plásticos e uma linha de membrana limpa. A espessura da teia adesiva hot melt também é importante, porque uma teia mais espessa altera o volume do fundido e o perfil de resfriamento. Saiba mais sobre como a espessura da rede adesiva hot melt afeta o desempenho da proteção .
As notas da TPU são diferentes. O filme adesivo hot melt elástico de TPU com papel protetor foi desenvolvido para flexibilidade, oferta e recuperação. Sua faixa de temperatura de processamento mais baixa significa menos risco de manipulação térmica, o que o torna uma excelente opção para peças automotivas ou de vestuário flexível.
 Filme adesivo termofusível elástico TPU com papel protetor Oferecendo flexibilidade e conforto, este filme TPU fica bem em peças curvas ou móveis. Sua faixa de fusão mais baixa reduz o risco de manipulação térmica, tornando-o ideal para aplicações automotivas e de vestuário. Ver Produto →
Os produtos em pó novamente se comportaram de maneira diferente. Quando você usa pó adesivo hot melt PES, o material é alimentado em uma máquina de dispersão ou impressora de tela em vez de um tanque de fusão. A umidade e a temperatura do forno são as principais variáveis, e o leito de pó oferece uma margem maior de controle.
 Pó adesivo hot melt PES para processos de revestimento em pó Este pó é formulado para máquinas de dispersão e impressoras de tela, fornecido consistente em tecidos e outros substratos. Cura rapidamente e suporta amplas faixas de temperatura, mas requer cuidadoso gerenciamento de umidade e permanência. Ver Produto →
| Polímero | Faixa de ponto de fusão | Principal risco de bolha | Melhor maneira de controlar |
|---|---|---|---|
| EVA | 60–100°C | Superaquecimento e char | Mantenha a temperatura do tanque baixa, use material fresco |
| PA | 90–160°C | Absorção de umidade | Armazenamento de armazenamento, sistema de alimentação seca |
| PES | 100–160°C | Superaquecimento se o tempo de permanência for longo | Tempo de permanência curto, duplo limpo |
| TPU | 90–150°C | Aprisionamento mecânico de ar | Verifique as vedações do módulo e o nível do tanque |
Perguntas frequentes
Por que aparecem bolhas de ar depois que o adesivo fica muito tempo no tanque?
O longo tempo de permanência é a causa mais comum. Mesmo que o tanque esteja na temperatura certa, o oxigênio do ar degrada o polímero com o tempo e libera gás. Use uma temperatura mais baixa aceitável, planeje a produção de acordo com a vida útil do material e limpe o tanque no final de cada turno.
As bolhas provocam a força de adesão ou são apenas cosméticas?
Eles exigem força. O ar na linha de ligação atua como um vazio, não como um preenchimento. Quando o adesivo esfria, as bolsas de gás tornam-se pontos sem adesão. Sob estresse, as rachaduras começam nesses vazios. Para linhas de alta velocidade, as bolhas também causam cordões adesivos e coberturas inconsistentes.
A umidade pode realmente criar bolhas em um sistema de hot melt?
Sim. A água se transforma em vapor a 100°C. Mesmo uma pequena quantidade de condensação no tanque ou no canal de alimentação criará bolhas esporádicas. Mantenha as tampas fechadas, armazene o material selado e purgue o sistema que suspeite de umidade.
Devo trocar produto o adesivo se continuarem aparecendo bolhas?
Não até que você tenha descartado problemas de processo. A maioria dos problemas de bolha está relacionada ao processo e não a defeitos de material. Se você estiver usando filme ou pó adesivo hot melt, verifique a folha de dados do produto para obter a faixa de processamento recomendada. Se o alcance estiver longe do ponto de operação de sua máquina, uma classificação diferente pode ajudar.
Bolhas de ar no adesivo hot melt são um sinal, não um acidente. Verifique primeiro a temperatura, depois descarte a umidade e, em seguida, inspecione o sistema mecânico. A maioria das fábricas elimina o defeito em um único turno, uma vez identificada a origem. Se o problema persistir, revise a escolha do material e peça suporte ao processamento ao fornecedor.
Contate-nos